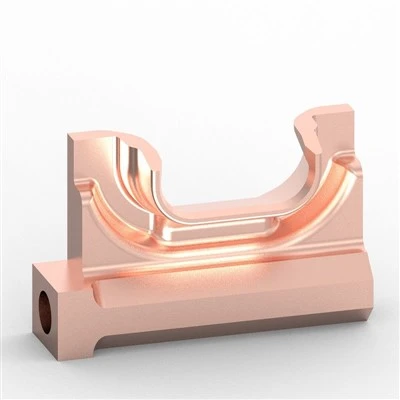
5{{1}अक्ष सीएनसी मशीनिंग एक उच्च परिशुद्धता काटने की प्रक्रिया है जो एक साथ तीन रैखिक अक्षों (एक्स/वाई/जेड) को दो रोटरी अक्षों (आमतौर पर ए/बी या ए/सी अक्ष) के साथ नियंत्रित करती है, जिससे काटने के उपकरण या वर्कपीस को वस्तुतः किसी भी स्थानिक स्थिति में उन्मुख किया जा सकता है। क्योंकि उपकरण लगभग किसी भी कोण से किसी सतह तक पहुंच सकता है, एक एकल सेटअप अक्सर प्रत्येक जटिल सतह भाग की आवश्यकता वाले ऑपरेशन को पूरा करने के लिए पर्याप्त होता है। यह तकनीक का मुख्य लाभ है: यह संचालन के बीच के हिस्से को खोलने और फिर से ठीक करने की आवश्यकता को दूर करता है, जो बदले में वर्कपीस को स्थानांतरित करने पर हर बार जमा होने वाली पोजिशनिंग त्रुटियों को समाप्त करता है, और यह 3-अक्ष या यहां तक कि 4-अक्ष प्रक्रियाओं की तुलना में मशीनिंग दक्षता और सतह की गुणवत्ता दोनों में सार्थक वृद्धि प्रदान करता है।
5-एक्सिस मशीन टूल्स का बुनियादी संरचनात्मक वर्गीकरण
लेआउट प्रकार
5-अक्ष मशीनों को आम तौर पर तीन संरचनात्मक लेआउट में बांटा गया है, प्रत्येक एक अलग पैमाने और कार्य शैली के लिए उपयुक्त है:
क्रैडल-प्रकार (ट्रुनियन) संरचना: दोनों रोटरी अक्षों को वर्कटेबल में एकीकृत किया जाता है, आमतौर पर ए/सी-अक्ष कॉन्फ़िगरेशन में। यह लेआउट उत्कृष्ट कठोरता प्रदान करता है और छोटे और मध्यम आकार के सटीक भागों के लिए उपयुक्त है, जहां कठोर सहनशीलता और एक कॉम्पैक्ट कामकाजी लिफाफा कच्चे टेबल आकार से अधिक मायने रखता है।
स्विवेल {{0} हेड (रोटरी {{1} हेड) संरचना: दोनों रोटरी कुल्हाड़ियों को स्पिंडल हेड में बनाया जाता है, आमतौर पर बी/सी {{2} अक्ष व्यवस्था में, जबकि वर्कटेबल स्वयं स्थिर रहता है। क्योंकि टेबल हिलती या झुकती नहीं है, इसलिए यह कॉन्फ़िगरेशन बड़े वर्कपीस के लिए स्वाभाविक पसंद है जिसे घूमने वाली टेबल पर स्विंग करना अव्यावहारिक होगा।
हाइब्रिड संरचना: एक रोटरी अक्ष वर्कटेबल पर और दूसरा स्पिंडल हेड पर बैठता है। यह विभाजित व्यवस्था ओरिएंटेशन लचीलेपन के मुकाबले मशीनिंग कठोरता को संतुलित करती है, जिससे दुकानों को एक मध्य मार्ग मिल जाता है जब न तो शुद्ध क्रैडल {{1} प्रकार और न ही शुद्ध कुंडा {{2} हेड मशीन पूरी तरह से काम में फिट बैठती है।
मुख्य कार्यात्मक घटक
प्रत्येक 5-अक्ष मशीन की सख्त सहनशीलता बनाए रखने की क्षमता के पीछे एक साथ काम करने वाले मुख्य घटकों का एक सेट है:
5-अक्ष एक साथ सीएनसी नियंत्रण प्रणाली: वर्तमान में व्यापक रूप से उपयोग में आने वाले मुख्यधारा नियंत्रकों में सीमेंस 840Dsl, हेडेनहैन TNC640, और फैनुक 31i-B5 शामिल हैं, जिनमें से सभी को 5-अक्ष प्रक्षेप और समन्वय परिवर्तन कार्यों (जैसे RTCP/TCPC) का समर्थन करना चाहिए जो रोटरी अक्षों के हिलने पर टूल टिप को प्रोग्राम किए गए पथ पर रखते हैं।
उच्च {{0}सटीक रोटरी {{1}अक्ष फीडबैक डिवाइस: ये आम तौर पर रैखिक या रोटरी ग्लास {{2}स्केल एनकोडर का उपयोग करते हैं, जो ±5 आर्कसेकंड के भीतर रोटरी{3}अक्ष स्थिति सटीकता और ±3 आर्कसेकंड के भीतर दोहराव को बनाए रखते हैं - फीडबैक परिशुद्धता का एक स्तर जो पांचवें अक्ष को त्रुटि श्रृंखला में जोड़ने के बाद आवश्यक है।
उच्च {{0}कठोरता स्पिंडल इकाइयाँ: पानी - या तेल {{2}शीतलन प्रणालियों के साथ जोड़ी गई, स्पिंडल गति आमतौर पर 8,000 से 30,000 आर/मिनट तक होती है, जो मशीन को एल्यूमीनियम, स्टील, टाइटेनियम और अन्य इंजीनियरिंग सामग्री की बहुत अलग कटिंग मांगों के अनुकूल होने देती है।
कोर प्रोसेस वर्कफ़्लो
पूर्व-मशीनिंग तैयारी
किसी भी चिप्स के उड़ने से पहले, तैयारी के दो चरण एक सफल कार्य की नींव तय करते हैं:
वर्कपीस फिक्स्चर: भाग के आकार और आकार के आधार पर, दुकानें हमेशा क्लैंपिंग कठोरता को अधिकतम करने और फिक्स्चर को कम करने के लिए सटीकता का पता लगाने के लक्ष्य के साथ विज़, वैक्यूम चक या समर्पित फिक्स्चर के बीच चयन करती हैं। - प्रेरित त्रुटि - एक कदम जो 5-अक्ष कार्य में और भी अधिक मायने रखता है, क्योंकि उपकरण ऐसे कोणों से भाग तक पहुंच सकता है जो फिक्सचर पर असामान्य भार डालता है।
प्रोग्रामिंग और सिमुलेशन: टूलपाथ यूजी एनएक्स, मास्टरकैम, या सिमाट्रॉन जैसे 5-अक्ष सीएएम सॉफ़्टवेयर में उत्पन्न होते हैं, और फिर प्रोग्राम के मशीन को छूने से पहले हस्तक्षेप और टकराव के जोखिमों को पकड़ने के लिए वेरिकट जैसे वर्चुअल सिमुलेशन सॉफ़्टवेयर में सत्यापित किया जाता है। यह देखते हुए कि 5-अक्ष टूलपाथ को स्वतंत्रता की कितनी डिग्री की आवश्यकता होती है, यह सिमुलेशन चरण वैकल्पिक नहीं है - यह दुर्घटनाग्रस्त स्पिंडल या स्क्रैप किए गए फिक्स्चर के खिलाफ रक्षा की मुख्य पंक्ति है।
मशीनिंग निष्पादन
फिर मशीनिंग तीन उत्तरोत्तर बेहतर चरणों से होकर आगे बढ़ती है:
रफिंग: कार्बाइड एंड मिल्स या कॉर्न {{0}कोब (रफिंग) मिलें सामान्य विकल्प हैं, जो सामग्री को जल्दी से साफ करने और हिस्से को उसके अंतिम आकार के करीब लाने के लिए एक आक्रामक, बड़े स्टॉक {{2}हटाने की रणनीति के साथ चलते हैं।
सेमी-फिनिशिंग: रफिंग पास द्वारा कोनों और फ़िललेट्स के पीछे छोड़े गए अवशिष्ट स्टॉक को साफ करने के लिए टूल के कटिंग ओरिएंटेशन को समायोजित किया जाता है, जिससे फिनिशिंग चरण के लिए एक सुसंगत, पूर्वानुमानित स्टॉक भत्ता तैयार किया जाता है।
फिनिशिंग: बॉल नोज़ या बुल नोज़ एंड मिल्स ने कटिंग गति और फ़ीड दर को सख्ती से नियंत्रित किया है ताकि सतह की खुरदरापन को 1.6 माइक्रोमीटर से कम या उसके बराबर रखा जा सके, इस प्रकार की फिनिश फ्री {{4} फॉर्म सतहों पर सबसे ज्यादा मायने रखती है, 5-अक्ष मशीनिंग को पहले स्थान पर चुना जाता है।
पोस्ट-मशीनिंग निरीक्षण
एक बार मशीनिंग पूरी हो जाने पर, एक समन्वय मापने वाली मशीन (सीएमएम) भाग के आयामों और ज्यामितीय सहनशीलता की जांच करती है, और परिणाम बाद के रनों के लिए मापदंडों को सही करने के लिए प्रक्रिया में वापस आ जाते हैं - जिससे निरीक्षण एक टाइम पास/असफल जांच के बजाय निरंतर सुधार लूप में बदल जाता है।
विशिष्ट अनुप्रयोग परिदृश्य
5-अक्ष मशीनिंग उन उद्योगों में अपना प्रीमियम अर्जित करती है जहां ज्यामिति, सहनशीलता, या दोनों समझौते के लिए कोई जगह नहीं छोड़ते हैं:
एयरोस्पेस: एकीकृत रूप से ब्लेड वाली डिस्क (ब्लिस्क), एयरो{0}इंजन ब्लेड, और उपग्रह संरचनात्मक घटक सभी जटिल सतहों की उच्च सटीकता वाली मशीनिंग की मांग करते हैं, जिसमें सहनशीलता की आवश्यकताएं होती हैं जो माइक्रोन स्तर तक पहुंच सकती हैं।
मोल्ड और डाई निर्माण: ऑटोमोटिव बॉडी पैनल डाई और अनियमित समोच्च सतहों वाले मेडिकल डिवाइस इंजेक्शन मोल्ड अक्सर कई चेहरों को कवर करते हुए एक ही सेटअप में तैयार किए जा सकते हैं, जिससे समय और सेटअप संबंधित त्रुटि दोनों की बचत होती है।
परिशुद्धता हार्डवेयर: अपरंपरागत ज्यामिति वाले ड्रोन एयरफ्रेम, उच्च {{0}अंत साइकिल फ्रेम, और बाथरूम हार्डवेयर फिटिंग सभी 5-अक्ष परिशुद्धता के साथ वॉल्यूम पर उत्पादित होते हैं।
चिकित्सा उपकरण: कृत्रिम जोड़, आर्थोपेडिक प्रत्यारोपण, और अन्य वैयक्तिकृत, रोगी के विशिष्ट हिस्से, तंग, वैयक्तिकृत सहनशीलता को प्रभावित करने के लिए 5-अक्ष मशीनिंग पर निर्भर करते हैं, जो शेल्फ-प्रत्यारोपण से मेल नहीं खा सकता है।
मुख्य प्रक्रिया नियंत्रण पैरामीटर
5-अक्ष मशीन पर सटीकता और सतह की गुणवत्ता रखने से कुछ पैरामीटर कम हो जाते हैं जिन पर ऑपरेटर बारीकी से नजर रखते हैं:
रोटरी {{0}अक्ष फ़ीड दर: आमतौर पर 300 और 800 मिमी/मिनट के बीच रखी जाती है, ताकि उच्च {{3}स्पीड रोटरी गति से होने वाले कंपन और परिशुद्धता हानि से बचा जा सके।
कटिंग-पैरामीटर मिलान: पैरामीटर्स को सामग्री द्वारा समायोजित किया जाता है। एल्यूमीनियम मिश्र धातु परिष्करण के लिए, काटने की गति 150-250 मीटर/मिनट चलती है; टाइटेनियम मिश्र धातु के लिए, 30-60 मीटर/मिनट; फ़ीड दर आम तौर पर रफिंग के लिए 0.1-0.2 मिमी/आर और परिष्करण के लिए 0.05-0.1 मिमी/आर है।
सुरक्षा क्लीयरेंस: मशीनिंग के दौरान स्पिंडल टकराव को रोकने के लिए, टूलपाथ और किसी भी फिक्स्चर या वर्कपीस सतह के बीच न्यूनतम 2 मिमी टकराव - चेक मार्जिन बनाए रखा जाता है।
त्रुटि मुआवजा: रोटरी -अक्ष बैकलैश और पोजिशनिंग त्रुटियों को एक नियमित समय पर कैलिब्रेट किया जाता है, समय के साथ सटीकता को कम होने से बचाने के लिए सीएनसी सिस्टम में मुआवजा पैरामीटर सेट किए जाते हैं।
सुरक्षा संचालन सीमाएँ
क्योंकि 5-अक्ष मशीनें चलती रोटरी अक्षों के साथ उच्च स्पिंडल गति को जोड़ती हैं, इसलिए ऑपरेशन के हर चरण में सुरक्षा प्रोटोकॉल बनाया जाता है:
स्टार्टअप से पहले, रोटरी {{0}अक्ष सीमा स्विच और स्नेहन प्रणाली दबाव की जांच करें, और मशीन को चालू करने से पहले पुष्टि करें कि सब कुछ सामान्य है।
वास्तविक मशीनिंग शुरू होने से पहले ड्राई रन सत्यापन अनिवार्य है, यह पुष्टि करने के लिए कि टूलपाथ में टकराव का कोई जोखिम नहीं है।
मशीनिंग के दौरान, मशीन के गार्ड दरवाजे कभी नहीं खोले जाने चाहिए, और रोटरी कुल्हाड़ियों के चलने के दौरान कर्मियों को सुरक्षा क्षेत्र में प्रवेश करने से प्रतिबंधित किया जाता है।
फिक्स्चर या उपकरण बदलते समय, मशीन की मुख्य शक्ति काट दी जानी चाहिए और "रखरखाव के तहत" चेतावनी संकेत जगह पर लटका दिया जाना चाहिए।
नियमित 5-अक्ष परिशुद्धता सत्यापन कार्यक्रम के भाग के रूप में, रोटरी -अक्ष स्थिति सटीकता का हर छह महीने में कम से कम एक बार निरीक्षण और पुन: अंशांकन किया जाना चाहिए।
कुल मिलाकर, ये संरचनात्मक, प्रक्रियात्मक और सुरक्षा तत्व हैं जो 5{1}अक्ष मशीनिंग को उसके केंद्रीय वादे को पूरा करने में मदद करते हैं: जटिल, बहु{2}}चेहरे वाले हिस्सों को एक ही सेटअप में कड़ी सहनशीलता के साथ मशीनीकृत किया जाता है, जिसमें पारंपरिक मल्टी-सेटअप प्रक्रियाओं की तुलना में बहुत कम संचित त्रुटि और कहीं अधिक सुसंगत सतह की गुणवत्ता होती है।