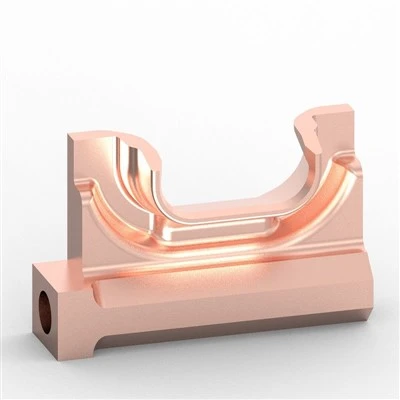
एयरोस्पेस पार्ट्स पारंपरिक मशीनिंग को उसकी सीमा तक क्यों धकेलते हैं?
एयरोस्पेस घटक आपके औसत औद्योगिक ब्रैकेट की तरह नहीं हैं। पतली दीवारों के बारे में सोचें जो अगर आप उन्हें गलत तरीके से दबाते हैं तो वे झुक जाती हैं, मिश्रित वक्र जो एक-दूसरे में मिल जाते हैं, और ऐसे कोणों पर ड्रिल किए गए बढ़ते छेदों के बारे में सोचते हैं जो किसी एक सपाट सतह के साथ पंक्तिबद्ध नहीं होते हैं। इस तथ्य को जोड़ें कि इनमें से अधिकांश हिस्से सख्त, महंगी मिश्रधातुओं से बने हैं, और स्क्रैप के लिए बहुत कम जगह है और दोबारा बनाने के लिए बहुत कम जगह है।
एक मानक तीन{0}}अक्ष मिल के साथ, काटने का उपकरण केवल उनमें से प्रत्येक पुनः सेटअप में थोड़ी मात्रा में स्थितिगत त्रुटि उत्पन्न होती है। एक साधारण भाग पर, जिसका कोई महत्व नहीं हो सकता है। एक मिलीमीटर के हज़ारवें हिस्से में मापी गई सहनशीलता वाले एयरोस्पेस ब्रैकेट पर, यह बिल्कुल होता है।
सामान्य एयरोस्पेस सामग्री जो परिशुद्धता की मांग करती है
टाइटेनियम मिश्रधातु (Ti-6Al-4V) - मजबूत और हल्की, लेकिन सहनशीलता को प्रभावित करने वाली गर्मी पैदा किए बिना काटना बेहद मुश्किल है।
एयरोस्पेस - ग्रेड एल्यूमीनियम (7075, 6061) - संरचनात्मक भागों के लिए व्यापक रूप से उपयोग किया जाता है, इसकी ताकत के लिए बेशकीमती है {{4} से - वजन अनुपात
निकल {{0}आधारित सुपरअलॉय - का उपयोग इंजन और निकास प्रणालियों के पास किया जाता है जहां गर्मी प्रतिरोध महत्वपूर्ण है
स्टेनलेस स्टील - फास्टनरों, ब्रैकेट और भार वहन करने वाले हार्डवेयर में आम है
इनमें से प्रत्येक सामग्री कटर के नीचे अलग-अलग व्यवहार करती है, जो एक और कारण है कि एयरोस्पेस खरीदार वास्तविक सामग्री-विशिष्ट प्रक्रिया ज्ञान के साथ 5 - अक्ष सीएनसी मशीनिंग फैक्ट्री की तलाश करते हैं, न कि केवल एक दुकान जिसके पास सही मशीन है।
5-एक्सिस मिलिंग पार्ट्स को क्या अलग बनाता है
एक वास्तविक 5-अक्ष मिलिंग भाग प्रक्रिया मानक तीन रैखिक अक्षों में दो घूर्णी अक्ष (आमतौर पर ए और बी, या मशीन कॉन्फ़िगरेशन के आधार पर ए और सी) जोड़ती है। इसका मतलब है कि काटने का उपकरण - या स्वयं का हिस्सा, मशीन पर निर्भर करता है - लगभग किसी भी कोण से वर्कपीस तक पहुंच सकता है, इसे कभी भी अनक्लैंप नहीं किया जा सकता है।
व्यावहारिक प्रभाव सीधा है: एक सेटअप, कई चेहरे मशीनीकृत, कोई संचित स्थिति त्रुटि नहीं। उद्योग पत्रिकाओं में प्रकाशित विनिर्माण इंजीनियरिंग अनुसंधान के अनुसार, मल्टी{1}सेटअप तीन{{2}अक्ष प्रक्रियाओं से एकल{{3}सेटअप पांच{{4}अक्ष मशीनिंग) की ओर बढ़ने से जटिल भागों पर चक्र के समय में लगभग 30{7}}50% की कटौती देखी गई है, जबकि फिक्स्चरिंग त्रुटियों से जुड़ी स्क्रैप दरों में भी कमी आई है। एयरोस्पेस भागों के लिए जहां एक अस्वीकृत घटक की सामग्री और मशीन के समय में हजारों डॉलर खर्च हो सकते हैं, यह कोई छोटा दक्षता लाभ नहीं है - यदि आप अभी भी पुरानी विधियों पर भरोसा कर रहे हैं तो यह निचली रेखा पर सीधा प्रहार है।
5-एक्सिस बनाम. 3-एक्सिस: एक साइड-बाय-साइड लुक
|
कारक |
3-एक्सिस मिलिंग |
5-एक्सिस मिलिंग भाग |
|
जटिल ज्यामिति के लिए आवश्यक सेटअप |
विभिन्न |
आमतौर पर एक |
|
चेहरों पर स्थितीय सटीकता |
निचला (संचित त्रुटि) |
उच्चतर (एकल संदर्भ) |
|
घुमावदार ज्यामिति पर सतह की फिनिशिंग |
अधिक फिनिशिंग पास की आवश्यकता है |
कम पासों में आसान |
|
अंडरकट्स/यौगिक कोणों के लिए उपयुक्त |
सीमित |
हाँ |
|
जटिल भागों पर नेतृत्व समय |
लंबे समय तक |
छोटा |
एयरोस्पेस विनिर्माण में वास्तविक -विश्व अनुप्रयोग
पांच{{0}अक्ष क्षमता कोई अच्छी नहीं है{{1}तो{{2}नौटंकी है - यह कुछ एयरोस्पेस भागों को उचित सहनशीलता के भीतर उत्पादन योग्य बनाती है। विशिष्ट अनुप्रयोगों में शामिल हैं:
कोणीय माउंटिंग चेहरों के साथ संरचनात्मक एयरफ़्रेम ब्रैकेट
इंजन माउंट घटकों को कई विमानों पर कड़ी सहनशीलता की आवश्यकता होती है
जटिल आंतरिक आकृति वाले टरबाइन और कंप्रेसर आवास
कंपाउंड{{0}एंगल पोर्ट के साथ हाइड्रोलिक और ईंधन प्रणाली फिटिंग
लैंडिंग गियर घटक जो ताकत और आयामी सटीकता दोनों की मांग करते हैं
इस प्रकार की वैश्विक मांग5-एक्सिस सीएनसी मशीनिंग पार्ट्सवाणिज्यिक विमानन और रक्षा विनिर्माण में वृद्धि के साथ-साथ इसमें लगातार वृद्धि हो रही है। सीएनसी मशीनिंग क्षेत्र पर बाजार अनुसंधान ने पिछले कई वर्षों में एयरोस्पेस विशिष्ट परिशुद्धता मशीनिंग में निरंतर दोहरे अंकों की वृद्धि की ओर इशारा किया है, जो कि बड़े पैमाने पर हल्के, अधिक जटिल भाग ज्यामिति की ओर बदलाव से प्रेरित है जो कि पुराने तीन {{3} अक्ष तरीकों से आर्थिक रूप से उत्पादन नहीं कर सकते हैं।
प्रोटोटाइप से उत्पादन तक: सीएनसी मिल्ड प्रोटोटाइप की भूमिका
इनमें से किसी भी भाग के पूर्ण उत्पादन में जाने से पहले, वे आमतौर पर एक प्रोटोटाइप के रूप में शुरू होते हैं। और एयरोस्पेस में, प्रोटोटाइपिंग केवल यह साबित करने के बारे में नहीं है कि डिज़ाइन सही दिखता है - यह उत्पादन चलाने से पहले वास्तविक परिस्थितियों में फिट, फ़ंक्शन और सामग्री के प्रदर्शन को सत्यापित करने के बारे में है।
यहीं परसीएनसी मिल्ड प्रोटोटाइपउनका रख-रखाव अर्जित करें. एक पांच {{1 }}अक्ष मशीन एक अलग प्रक्रिया के माध्यम से किए गए मोटे अनुमान के बजाय, उत्पादन के लिए नियोजित सटीक सामग्री और ज्यामिति में एक कार्यात्मक प्रोटोटाइप का उत्पादन कर सकती है। यह मायने रखता है क्योंकि इंजीनियरों को वास्तविक हिस्से का परीक्षण करना होता है, किसी स्टैंड का नहीं। इसका मतलब यह भी है कि प्रोटोटाइप से पूर्ण उत्पादन तक की छलांग आसान है, क्योंकि समान मशीनिंग सेटअप और टूलपाथ को अक्सर न्यूनतम रीवर्क के साथ बढ़ाया जा सकता है।
कड़ी विकास समय-सीमा पर काम करने वाले ओईएम के लिए, यह "डिज़ाइन विचार" और "उड़ान के लिए तैयार भाग" के बीच के लूप को काफी कम कर देता है, जिससे उन कार्यक्रमों में सप्ताहों की कटौती हो जाती है जो अन्यथा पुनरावृत्तीय पुन: कार्य की प्रतीक्षा में अटक जाते।
केस स्टडी: कैसे सनहिंगस्टोन्स ने एयरोस्पेस प्रदान किया -ग्रेड परिशुद्धता
एक उदाहरण देखने लायक है: एक एयरोस्पेस ग्राहक टाइटेनियम ब्रैकेट डिज़ाइन के साथ सनहिंगस्टोन्स में आया था जो पिछले दो आपूर्तिकर्ताओं में विफल रहा था। इस हिस्से में पांच कोणीय माउंटिंग फेस थे और उन सभी में ±0.02 मिमी की सहनशीलता की आवश्यकता थी - एक ऐसी विशिष्टता जो कि मल्टी {{3} सेटअप तीन {{4} अक्ष प्रक्रिया का उपयोग करके आसानी से प्राप्त नहीं की जा सकती थी जिस पर पिछली दुकानें भरोसा करती थीं।
सनहिंगस्टोन्स की इंजीनियरिंग टीम ने कटिंग के दौरान हीट बिल्डअप को प्रबंधित करने के लिए टाइटेनियम {{3} विशिष्ट टूलींग और शीतलक रणनीति का उपयोग करते हुए, एकल {{1} सेटअप पांच {{2} अक्ष उत्पादन के लिए भाग को फिर से प्रोग्राम किया। परिणाम: पहले उत्पादन बैच पर पूर्ण आयामी अनुपालन, मूल तीन{7}अक्ष उद्धरण की तुलना में प्रति {{6}यूनिट चक्र समय में 40% की कमी, और एक दोहराने योग्य प्रक्रिया जिसे ग्राहक ने तब से चल रहे उत्पादन में बढ़ाया है। यह उस प्रकार का परिणाम है जो दर्शाता है कि जब खरीदार एयरोस्पेस पार्ट्स की सोर्सिंग कर रहे होते हैं तो वे प्रीमियम ऐड के बजाय आधारभूत आवश्यकता के रूप में पांच{9}अक्ष क्षमता को क्यों मानते हैं।
5-एक्सिस सीएनसी मशीनिंग फैक्ट्री में क्या देखें
प्रत्येक दुकान जो पांच{0}अक्ष मशीनों का विज्ञापन करती है, वास्तव में प्रक्रिया अनुशासन एयरोस्पेस कार्य की मांग नहीं करती है। जब आप 5-अक्ष सीएनसी मशीनिंग निर्माता की जांच कर रहे हैं, तो चित्र भेजने से पहले कुछ चीजें जांचने लायक हैं:
AS9100 प्रमाणन या समकक्ष एयरोस्पेस गुणवत्ता प्रबंधन क्रेडेंशियल
घरेलू मेट्रोलॉजी में (सीएमएम निरीक्षण, केवल आउटसोर्स स्पॉट जांच नहीं)
उड़ान के महत्वपूर्ण भागों में प्रयुक्त मिश्रधातुओं के लिए प्रलेखित सामग्री का पता लगाने की क्षमता
प्रोटोटाइप और उत्पादन क्षमता दोनों, इसलिए आप आपूर्तिकर्ताओं को चरणों के बीच स्विच नहीं कर रहे हैं
आपके विशिष्ट मिश्र धातु परिवार के साथ एक ट्रैक रिकॉर्ड, क्योंकि टाइटेनियम, एल्युमीनियम और सुपरअलॉय प्रत्येक को अलग-अलग काटने की रणनीतियों की आवश्यकता होती है
यह भी ध्यान देने योग्य है कि एस्टा (यूरोपीय शीट एंड ट्यूब एसोसिएशन) जैसे उद्योग निकायों ने उन्नत विनिर्माण क्षेत्रों में गुणवत्ता के लिए एक बेंचमार्क के रूप में पांच {0}अक्ष और बहु{1}अक्ष परिशुद्धता मशीनिंग को तेजी से उजागर किया है, जो कि एयरोस्पेस खरीदारों ने पहले से ही कठिन तरीके से सीखा है: मशीन मायने रखती है, लेकिन इसके पीछे की प्रक्रिया का अनुशासन भी उतना ही मायने रखता है।
अक्सर पूछे जाने वाले प्रश्न
प्रश्न: एयरोस्पेस में 5-अक्ष मिलिंग का उपयोग किस लिए किया जाता है?
उत्तर: इसका उपयोग एक ही सेटअप में जटिल, बहु-{0}कोण वाले हिस्सों - ब्रैकेट, इंजन माउंट, हाउसिंग और संरचनात्मक घटकों - को मशीन करने के लिए किया जाता है, जो सटीकता में सुधार करता है और एक हिस्से को कई बार पुन: व्यवस्थित करने से होने वाली त्रुटियों को कम करता है।
प्रश्न: 5-अक्ष सीएनसी मशीनिंग कितनी सटीक है?
उत्तर: अच्छी तरह से {{0}चलने वाली पांच{1}अक्ष प्रक्रियाएं नियमित रूप से सामग्री और भाग की ज्यामिति के आधार पर ±0.01मिमी से ±0.05मिमी की सीमा में सहनशीलता रखती हैं, जो कि अधिकांश बहु{{4}सेटअप तीन{{5}अक्ष प्रक्रियाओं द्वारा विश्वसनीय रूप से प्राप्त की जा सकने वाली क्षमता से अधिक कठिन है।
प्रश्न: सीएनसी मिल्ड एयरोस्पेस प्रोटोटाइप के लिए किस सामग्री का उपयोग किया जा सकता है?
उत्तर: टाइटेनियम मिश्र धातु, एयरोस्पेस ग्रेड एल्यूमीनियम, निकल सुपर मिश्र धातु और स्टेनलेस स्टील सभी आमतौर पर उपयोग किए जाते हैं, और जब भी संभव हो वास्तविक उत्पादन सामग्री में एक अच्छा पांच अक्ष प्रोटोटाइप बनाया जाना चाहिए।
प्रश्न: 5-अक्ष सीएनसी मशीनिंग भागों के निर्माण में कितना समय लगता है?
उत्तर: लीड समय जटिलता के अनुसार अलग-अलग होता है, लेकिन एकल {{0} सेटअप पांच {{1} अक्ष उत्पादन आम तौर पर समतुल्य मल्टी {{4} सेटअप तीन {{5} अक्ष कार्य की तुलना में 30 - 50% तेज चलता है, क्योंकि इसमें बार-बार अनक्लैम्पिंग और पुन: संदर्भ शामिल नहीं होता है।
प्रश्न: क्या 5-अक्ष मशीनिंग 3-अक्ष से अधिक महंगी है?
उत्तर: प्रति घंटे मशीन की दरें अधिक हो सकती हैं, लेकिन जब आप कम स्क्रैप, कम सेटअप और कम चक्र समय - को ध्यान में रखते हैं, विशेष रूप से जटिल एयरोस्पेस ज्यामिति पर, तो प्रति हिस्से की कुल लागत अक्सर कम होती है।
क्या आप अपना अगला एयरोस्पेस घटक प्राप्त करने के लिए तैयार हैं?
यदि आप सहनशीलता में कमी, समय-सीमा चूकने, या किसी ऐसे आपूर्तिकर्ता से परेशान हो गए हैं जो कई स्तरों पर विशिष्टताओं को पकड़ नहीं सकता है, तो यह जमीन से ऊपर तक लगभग पाँच-{0}} अक्ष परिशुद्धता से निर्मित कारखाने के साथ काम करने का समय हो सकता है। अपने चित्र भेजें और आइए इस बारे में बात करें कि क्या 5 एक्सिस मिलिंग पार्ट का उत्पादन आपके अगले प्रोटोटाइप या प्रोडक्शन रन के लिए सही है - हम आपको सामग्री विकल्पों, लीड समय और एक सीधे उद्धरण के बारे में बताएंगे।