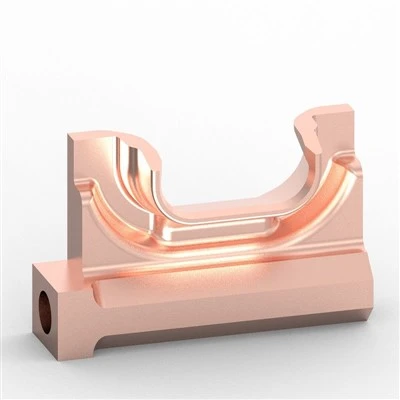
आधुनिक विमान के एल्युमीनियम हिस्से पतली दीवारों, बहु-{0}कोण विशेषताओं और मुक्त{1}रूप वाली सतहों को जोड़ते हैं जो मल्टी-{2}सेटअप मशीन की तुलना में अधिक सख्त नियंत्रण की मांग करते हैं जो विश्वसनीय रूप से प्रदान कर सकती है। इसलिए एकल-सेटअप पांच-अक्ष मशीनिंग इन घटकों के लिए व्यावहारिक मानक बन गया है। यह लेख इस बात की जांच करता है कि पारंपरिक तरीके कहां कम पड़ जाते हैं, पांच{7}अक्ष क्षमता वास्तव में क्या बदलती है, कैसे एक परियोजना आवर्ती गैर-अनुरूपता से स्थिर आउटपुट की ओर बढ़ी, और खरीदार एक सक्षम भागीदार का चयन करते समय उत्पादन के माध्यम से प्रोटोटाइप से जोखिम को कैसे कम कर सकते हैं।
एयरोस्पेस एल्युमीनियम भागों के लिए पारंपरिक मशीनिंग क्यों कम पड़ जाती है?
विमान के एल्युमीनियम घटकों में आम तौर पर पतली दीवारें, जटिल आकृति, बहु {{0} चेहरे के रिश्ते, और उच्च शक्ति {{1} से {{2} वजन की आवश्यकताएं होती हैं। 7075, 6061 और 2024 जैसे मिश्र आवश्यक प्रदर्शन प्रदान करते हैं, फिर भी वे काटने वाली ताकतों, अवशिष्ट तनाव और गर्मी पर इस तरह से प्रतिक्रिया करते हैं जो किसी भी प्रक्रिया अस्थिरता को बढ़ाते हैं।
एकाधिक सेटअप 3-अक्ष और कई 4-अक्ष मार्गों की मुख्य सीमा बने हुए हैं। प्रत्येक पुनर्ग्रहण स्थितिगत भिन्नता जोड़ता है। टूल अप्रोच एंगल के साथ सतह की फिनिश बदलती है। पतले हिस्से बकबक या विकृति के प्रति अधिक संवेदनशील हो जाते हैं। एयरोस्पेस कार्यक्रमों के लिए आमतौर पर ±0.025 मिमी तक की सामान्य सुविधाओं और महत्वपूर्ण इंटरफेस को और भी सख्त करने की आवश्यकता होती है, जबकि सतह खत्म लक्ष्य अक्सर रा 0.8-3.2 µm रेंज में आते हैं। मल्टी-सेटअप प्रक्रियाएँ इन मानों को एक बैच में लगातार बनाए रखने के लिए संघर्ष करती हैं।
उद्योग डेटा परिणामी बदलाव को दर्शाता है। हाल के बाजार विश्लेषणों में एयरोस्पेस सीएनसी मशीनिंग सेवा की मात्रा में पांच -अक्ष प्लेटफार्मों की सबसे बड़ी हिस्सेदारी है, जो जटिल ज्यामिति और कम, अधिक पूर्वानुमानित लीड समय की आवश्यकता से प्रेरित है। अधिकांश संरचनात्मक और इंटरफ़ेस कार्यों के लिए जटिल पाँच -अक्ष भाग अब एक विशेष विकल्प नहीं हैं।

क्या चीज़ पाँच -अक्ष मशीनिंग को भिन्न बनाती है
एक -एकाधिक सतहों तक सेटअप पहुंच
एक साथ पांच {{0}अक्ष (या अच्छी तरह से निष्पादित 3+2) मशीनिंग एक ही फिक्स्चर में एक भाग की अधिकांश सतहों तक पहुंचती है। फ़ीचर संबंध मूल डेटाम पर लॉक रहते हैं। संचयी सेटअप त्रुटि तेजी से कम हो जाती है। पतली दीवार वाले खंड टूलपाथ से लाभान्वित होते हैं जो काटने वाले बलों को कम और अधिक सुसंगत रखते हैं, जिससे विरूपण का खतरा कम हो जाता है। पहले {{8} पास उपज में वृद्धि होती है और समग्र चक्र का समय कम हो जाता है।
अभ्यास में एयरोस्पेस एल्यूमिनियम मिश्र धातु
तीन मिश्रधातुएँ अधिकांश संरचनात्मक अनुप्रयोगों को कवर करती हैं:
7075 (टी6 या टी7351) उच्चतम शक्ति प्रदान करता है और प्राथमिक संरचना, विंग पसलियों, बल्कहेड्स और उच्च लोड ब्रैकेट के लिए सामान्य पसंद है।
6061 (टी6) उत्कृष्ट मशीनेबिलिटी, ठोस संक्षारण प्रतिरोध और वेल्डेबिलिटी प्रदान करता है, जो इसे माध्यमिक संरचना और फिटिंग के लिए उपयुक्त बनाता है।
2024 (T3/T351) मजबूत थकान प्रदर्शन प्रदान करता है और त्वचा और तनाव में सामान्य रहता है।
सभी को यांत्रिक गुणों को संरक्षित करने और एएमएस या ग्राहक विनिर्देशों को पूरा करने के लिए प्रमाणित सामग्री, गर्मी {{0}लॉट ट्रैसेबिलिटी और नियंत्रित मशीनिंग मापदंडों की आवश्यकता होती है।
सहनशीलता और सतही समाप्ति की अपेक्षाएँ
AS9100 आईएसओ 9001 में कॉन्फ़िगरेशन नियंत्रण, जोखिम प्रबंधन और उत्पाद सुरक्षा आवश्यकताओं को जोड़ते हुए आधारभूत गुणवत्ता प्रणाली बनी हुई है। सटीक एल्यूमीनियम घटकों के लिए विशिष्ट उत्पादन श्रेणियां इस तरह दिखती हैं:
|
फ़ीचर प्रकार |
विशिष्ट सहनशीलता सीमा |
सामान्य अनुप्रयोग |
|
सामान्य संरचनात्मक विशेषताएं |
±0.025 मिमी (±0.001″) |
कोष्ठक, फ़्रेम, गैर-महत्वपूर्ण इंटरफ़ेस |
|
परिशुद्धता इंटरफ़ेस और छेद |
±0.010–0.015 मिमी |
संभोग सतहें, संरेखण विशेषताएं |
|
महत्वपूर्ण फिट/सतहों को सील करना |
±0.005 मिमी या अधिक कड़ा |
बेयरिंग बोर, सटीक डेटाम |
|
मशीनी सतह खत्म |
रा 0.8-3.2 µm |
फ़ंक्शन-निर्भर; सीलिंग के लिए महीन |
इन मानों को कैलिब्रेटेड सीएमएम या समकक्ष तरीकों से सत्यापित किया जाता है, जो अक्सर AS9102 के तहत प्रथम आलेख निरीक्षण दस्तावेज़ द्वारा समर्थित होते हैं।
वास्तविक-विश्व केस स्टडी - सनहिंगस्टोन्स 5-एक्सिस एयरोस्पेस प्रोजेक्ट
एक एयरोस्पेस ग्राहक को जटिल मुक्त रूप वाली सतहों, विरूपण की संभावना वाली पतली दीवारों और बहु-कोण सुविधाओं वाले एक संरचनात्मक ब्रैकेट की आवश्यकता होती है जिसके लिए पहले कई सेटअप की आवश्यकता होती है। सहनशीलता स्टैक ऊपर और दीवार की मोटाई में भिन्नता के कारण बार-बार गैर-अनुरूपताएं उत्पन्न हुईं और शिपमेंट में देरी हुई।
सनहिंगस्टोन्स ने भाग को पांच{0}}अक्ष उपकरण पर ले जाया और एक सेटअप में महत्वपूर्ण ज्यामिति को पूरा किया। नियंत्रित टूलपथ और फिक्स्चर ने काटने वाली ताकतों को प्रबंधनीय बनाए रखा। महत्वपूर्ण आयाम ±0.02 मिमी के भीतर रहे और दीवार की मोटाई पूरे बैच में एक जैसी रही। सतह की गुणवत्ता में सुधार हुआ और देर से डिलीवरी और पुनः कार्य का पिछला पैटर्न गायब हो गया। उसी प्रक्रिया ज्ञान ने फिर प्रोटोटाइप सत्यापन से कम - से - मध्यम मात्रा के उत्पादन में एक स्वच्छ संक्रमण का समर्थन किया।प्रोटोटाइप सीएनसी मिलिंग सेवाएँइस प्रकार के डिज़ाइन और प्रक्रिया जोखिमों को उत्पादन प्रतिबद्धताओं की लागत और शेड्यूल एक्सपोज़र में लॉक होने से पहले ही पहचानने की अनुमति मिलती है।
प्रोटोटाइप से उत्पादन तक - प्रोटोटाइप सीएनसी मिलिंग सेवाएँ जोखिम को कैसे कम करती हैं
प्रोटोटाइप मशीनिंग एक जोखिम कम करने वाला कदम है, न कि केवल एक छोटा सा मात्रा क्रम। यह ज्यामिति, सामग्री व्यवहार, फिक्स्चर और निरीक्षण विधियों को मान्य करता है जबकि परिवर्तन की लागत अभी भी कम है।
विशिष्ट प्रगति में शामिल हैं:
विनिर्माण क्षमता की समीक्षा के लिए प्रारंभिक डिज़ाइन -पतली दीवारों, उपकरण पहुंच और डेटाम रणनीति पर केंद्रित है
वास्तविक एयरोस्पेस ग्रेड स्टॉक पर सामग्री प्रमाणन और पैरामीटर सत्यापन
पूर्ण आयामी और सतह सत्यापन के साथ सीमित -मात्रा पांच{{1}अक्ष मशीनिंग
डिज़ाइन या प्रक्रिया परिशोधन पर पहला -लेख दस्तावेज़ीकरण और प्रतिक्रिया
पहले से ही प्राप्त प्रक्रिया ज्ञान को संरक्षित करते हुए, समान या समानांतर प्लेटफार्मों पर उत्पादन मात्रा के लिए नियंत्रित रैंप
यह क्रम महंगे उत्पादन पुनर्कार्य की संभावना को कम करता है और खरीद को वास्तविक चक्र समय और पैदावार में स्पष्ट दृश्यता प्रदान करता है। एक एयरोस्पेस पार्ट्स निर्माता, एक 5-अक्ष सीएनसी फैक्ट्री या एक एल्यूमीनियम एयरोस्पेस पार्ट्स आपूर्तिकर्ता का मूल्यांकन करते समय, पुष्टि करें कि भागीदार प्रक्रिया निरंतरता में रुकावट के बिना सत्यापन चरण और उसके बाद के उत्पादन दोनों का समर्थन कर सकता है।
उद्योग के रुझान
व्यावसायिक और रक्षा कार्यक्रमों में पाँच{0}}अक्ष क्षमता का विस्तार जारी है। एयरोस्पेस सीएनसी मशीनिंग सेवाओं के बाजार विश्लेषण से पता चलता है कि जटिल ज्यामिति आवश्यकताओं और बढ़ती विमान उत्पादन दरों के बीच अधिक पूर्वानुमानित लीड समय की आवश्यकता के कारण हाल की मात्रा के सबसे बड़े हिस्से पर कब्जा करने वाले पांच अक्ष प्लेटफॉर्म हैं। एल्युमीनियम संरचनात्मक सामग्री उच्च बनी हुई है, जिससे उन प्रक्रियाओं की मांग बढ़ रही है जो आवश्यक परिशुद्धता प्रदान करते हुए भौतिक गुणों की रक्षा करती हैं। अब असाधारण के बजाय पांच अक्ष क्षमता और मजबूत गुणवत्ता प्रणालियों में निरंतर निवेश की अपेक्षा की जाती है।
सही 5-एक्सिस एयरोस्पेस मशीनिंग पार्टनर कैसे चुनें
आपूर्तिकर्ताओं की स्क्रीनिंग करते समय एक व्यावहारिक फ़िल्टर का उपयोग करें:
प्रदर्शित कॉन्फ़िगरेशन नियंत्रण और प्रथम आलेख क्षमता के साथ सक्रिय AS9100 (या समकक्ष) प्रमाणन।
एयरोस्पेस एल्यूमीनियम मिश्र धातुओं की उचित हैंडलिंग सहित, तैयार भाग के माध्यम से मिल प्रमाणपत्रों से पूर्ण सामग्री का पता लगाने की क्षमता।
घरेलू मेट्रोलॉजी में कैलिब्रेटेड और महत्वपूर्ण विशेषताओं की रिपोर्ट करने की क्षमता।
प्रोटोटाइप सीएनसी मिलिंग से लेकर पांच{0}}अक्ष उपकरणों पर स्थिर उत्पादन मात्रा तक सिद्ध रेंज।
समय प्रदर्शन और गुणवत्तापूर्ण ट्रेडऑफ़ के बिना शेड्यूल दबाव को अवशोषित करने की क्षमता पर प्रलेखित।
आरएफक्यू चरण के प्रारंभ में ही डीएफएम, टूलपाथ रणनीति और जोखिम वस्तुओं पर चर्चा करने की इच्छा।
ऐसे साझेदारों पर नजर रखें जो केवल प्रोटोटाइप उद्धृत कर सकते हैं या केवल उच्च मात्रा में काम चला सकते हैं; दो चरणों के बीच के अंतर के कारण कई कार्यक्रमों में समय और धन की हानि होती है। एक निर्माता या फैक्ट्री जो स्पेक्ट्रम के दोनों सिरों को समझती है, और जो प्रोग्राम परिपक्व होने पर वॉल्यूम मूल्य निर्धारण संरचनाओं पर चर्चा कर सकती है, डाउनस्ट्रीम घर्षण को कम करती है।
अक्सर पूछे जाने वाले प्रश्न
प्रश्न: 5-अक्ष मशीनिंग क्या है और इसका उपयोग एयरोस्पेस एल्यूमीनियम भागों के लिए क्यों किया जाता है?
उत्तर: पांच अक्ष मशीनिंग उपकरण या वर्कपीस को पांच अक्षों में ले जाती है, जिससे जटिल सतहों और बहु{1}कोण सुविधाओं को कम सेटअप में पूरा किया जा सकता है, अक्सर एक। यह संचयी त्रुटि को कम करता है, पतली दीवार की अखंडता में सुधार करता है और विमान संरचनात्मक और इंटरफ़ेस घटकों में सामान्य ज्यामिति के लिए लीड समय को कम करता है।
प्रश्न: कितना सटीक हो सकता है5-अक्ष एयरोस्पेस घटकहोना?
ए: जब फिक्स्चर, टूलपाथ और थर्मल नियंत्रण को ठीक से प्रबंधित किया जाता है, तो उत्पादन क्षमता नियमित रूप से सामान्य सुविधाओं पर ±0.025 मिमी और महत्वपूर्ण इंटरफेस पर ±0.005–0.015 मिमी (या सख्त) का समर्थन करती है। वास्तविक ड्राइंग आवश्यकताएँ और सत्यापन विधियाँ अंतिम स्वीकृति मानदंड निर्धारित करती हैं।
प्रश्न: क्या 5-अक्ष मशीनिंग कम मात्रा वाले प्रोटोटाइप ऑर्डर के लिए उपयुक्त है?
उत्तर: हाँ. पांच-अक्ष प्लेटफार्मों पर प्रोटोटाइप सीएनसी मिलिंग उत्पादन प्रतिबद्धता से पहले जटिल ज्यामिति और सामग्री व्यवहार को सत्यापित करने का एक प्रभावी तरीका है। कई दुकानें उत्पादन के लिए उपयोग की जाने वाली समान गुणवत्ता प्रणाली के तहत कम मात्रा वाले लॉट के माध्यम से अकेले चलती हैं।
प्रश्न: विमान के पुर्जों के लिए कौन सी एल्यूमीनियम मिश्र धातु सर्वोत्तम हैं?
ए: उच्च शक्ति वाली प्राथमिक संरचना के लिए 7075, सामान्य संरचनात्मक और माध्यमिक घटकों के लिए 6061 जहां मशीनेबिलिटी और संक्षारण प्रतिरोध मायने रखता है, और थकान के लिए 2024 महत्वपूर्ण अनुप्रयोगों के लिए। अंतिम चयन भाग के विशिष्ट भार, पर्यावरण और प्रमाणन आवश्यकताओं का पालन करता है।
प्रश्न: मैं एक विश्वसनीय 5-अक्ष सीएनसी एयरोस्पेस पार्ट्स निर्माता कैसे ढूंढूं?
उत्तर: प्रदर्शित सामग्री ट्रैसेबिलिटी, इन-हाउस मेट्रोलॉजी और प्रोटोटाइप सत्यापन से लेकर उत्पादन तक के ट्रैक रिकॉर्ड वाले AS9100 प्रमाणित आपूर्तिकर्ताओं को प्राथमिकता दें। समान भागों, निरीक्षण रिपोर्ट और लीड-टाइम प्रदर्शन पर हाल के साक्ष्य का अनुरोध करें, फिर विनिर्माण क्षमता पर शीघ्रता से कार्य करें।