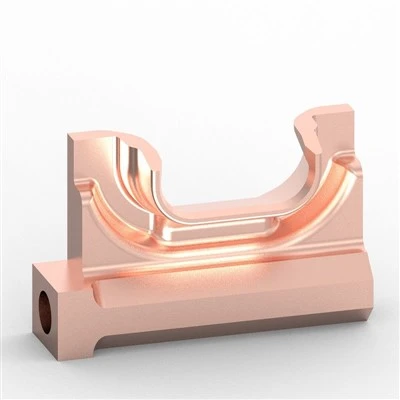
नये वाहन कार्यक्रमों के पास कभी पर्याप्त समय नहीं होता। उद्धरण हर जगह आते हैं, और एक प्रोटोटाइप जो कागज पर ठीक दिखता है, लेकिन वाहन पर फिट या मजबूती जांच में विफल रहता है, पूरे शेड्यूल को हफ्तों पीछे धकेल सकता है। बहुत सारी खरीदारी और इंजीनियरिंग टीमें आगे-पीछे होती रहती हैं: 3डी प्रिंटिंग तेज़ है लेकिन अक्सर पर्याप्त कठिन नहीं होती है, जबकि सीएनसी सटीक होती है फिर भी धीमी लगती है। वास्तविक निर्णय यह है कि कौन सी विधि आपको बजट या कैलेंडर दिन बर्बाद किए बिना विश्वसनीय 5-एक्सिस सीएनसी मशीनिंग पार्ट्स प्रदान करती है।
यह टुकड़ा ऑटोमोटिव प्रोटोटाइप के दोनों विकल्पों को देखता है और चरण, सहनशीलता, सामग्री और मात्रा के आधार पर सीधा उत्तर देता है।
क्यों प्रोटोटाइप विधि का चुनाव आपकी ऑटोमोटिव टाइमलाइन को बनाता या बिगाड़ता है
ऑटोमोटिव विकास स्पष्ट चरणों से होकर गुजरता है {{0}अवधारणा जांच, कार्यात्मक परीक्षण, फिर पूर्व-उत्पादन। प्रत्येक चरण में ज्यामिति की स्वतंत्रता, भौतिक शक्ति, आयामी सटीकता और गति के विभिन्न मिश्रण की आवश्यकता होती है।
उत्पादन टूलींग में कटौती के बाद डिज़ाइन की समस्या को पकड़ने में आसानी से सैकड़ों हजारों डॉलर और कई महीनों की देरी हो सकती है। प्रोटोटाइप पर पाई गई वही समस्या आमतौर पर एक संशोधित कार्यक्रम और एक नए हिस्से की लागत होती है। उद्योग डेटा लगातार दिखाता है कि देर से चरण का पुन: कार्य और वारंटी लागत प्रमुख नालियां बनी हुई हैं। उत्पादन के प्रतिनिधि भागों का आरंभ में उपयोग करना एक टीम द्वारा किए जा सकने वाले उच्चतम लाभ उठाने वाले कदमों में से एक है।
जब प्रोटोटाइप को अंतिम उत्पादन घटक की तरह व्यवहार करना होता है, विशेष रूप से संरचनात्मक ब्रैकेट, सेंसर हाउसिंग, या पावरट्रेन इंटरफेस, एक ठोस5 एक्सिस मिलिंग भागआवश्यक हो जाता है. यह आपको टूलींग में लॉक करने से पहले वास्तविक सामग्री की ताकत, थर्मल व्यवहार और असेंबली फिट का परीक्षण करने देता है।
ऑटोमोटिव प्रोटोटाइप के लिए 3डी प्रिंटिंग - ताकत और वास्तविक सीमाएं
3डी प्रिंटिंग (एफडीएम, एसएलए, एसएलएस, या मेटल एडिटिव) जटिल आंतरिक चैनलों, जाली संरचनाओं और त्वरित डिजाइन लूप के लिए अच्छी तरह से काम करती है। सेटअप न्यूनतम है. शुद्ध रूप में {{3}और {{4}फिट चेक या बहुत कम {{5}वॉल्यूम अवधारणा मॉडल के लिए, जब ज्यामिति जटिल होती है तो आप अक्सर अपेक्षाकृत कम लागत पर 1-3 दिनों में हिस्से प्राप्त कर सकते हैं। प्रारंभिक पैकेजिंग अध्ययन और गैर-महत्वपूर्ण दृश्य मॉडल आमतौर पर सबसे अधिक लाभान्वित होते हैं।
वास्तविक परीक्षण में सीमाएँ तेजी से दिखाई देती हैं। मुद्रित हिस्से आम तौर पर अनिसोट्रोपिक होते हैं {{1}निर्माण दिशा में कमजोर होते हैं{{2}और शायद ही कभी गढ़ी या निकाली गई सामग्री के थोक गुणों से मेल खाते हैं। अधिकांश पॉलिमर प्रक्रियाएं ±0.1–0.3 मिमी सहनशीलता सीमा में उतरती हैं। सतह की फिनिशिंग के लिए अक्सर अतिरिक्त काम की आवश्यकता होती है, और हिस्से शायद ही कभी मजबूती, थकान या सीलिंग के उत्पादन सत्यापन के लिए वैध स्टैंड के रूप में काम करते हैं। कार्यात्मक ऑटोमोटिव परीक्षण के लिए जो श्रृंखला उत्पादन से संबंधित होना चाहिए, अंतर जल्दी दिखाई देता है।
ऑटोमोटिव प्रोटोटाइप के लिए सीएनसी मशीनिंग - परिशुद्धता जो उत्पादन को प्रतिबिंबित करती है
सीएनसी मशीनिंग ठोस स्टॉक से कटौती करती है, इसलिए आपको आइसोट्रोपिक गुण मिलते हैं जो उत्पादन सामग्री से मेल खाते हैं (या बहुत करीब आते हैं)। आधुनिक 5-अक्ष मशीनें एक सेटअप में कई चेहरों को संभालती हैं। यह संचयी स्थिति त्रुटि को कम करता है, जटिल आकृतियों पर चक्र समय को कम करता है, और कम माध्यमिक कार्य के साथ परीक्षण के लिए तैयार सतहों का उत्पादन करता है।
एक एकल क्लैम्पिंग से उपकरण बार-बार पुनः फिक्सिंग किए बिना अंडरकट्स, समोच्च सतहों और बहु {{0} चेहरे की विशेषताओं तक पहुंच सकता है। आपको बेहतर सटीकता, बेहतर सतह फिनिश (अक्सर Ra 0.8–3.2 µm मशीनीकृत होने पर), और बुनियादी तीन{6}अक्ष कार्य से परे किसी भी चीज़ के लिए तेज़ समग्र डिलीवरी मिलती है। विशिष्ट सहनशीलता ±0.01–0.05 मिमी पर बैठती है, आवश्यकता पड़ने पर महत्वपूर्ण विशेषताओं को कड़ा रखा जाता है।
सामान्य उपयोगों में इंजन और मोटर माउंट, सेंसर हाउसिंग, संरचनात्मक ब्रैकेट, द्रव सिस्टम पार्ट्स और ईवी बैटरी इंटरफेस शामिल हैं। ये सीएनसी मिल्ड प्रोटोटाइप उत्पादन के लिए नियोजित सटीक एल्यूमीनियम, स्टील, टाइटेनियम या इंजीनियरिंग प्लास्टिक ग्रेड का उपयोग कर सकते हैं। यह इंजीनियरों को ताकत, कठोरता, थर्मल विस्तार और स्टैक अप पर भरोसेमंद डेटा देता है। एक सक्षम5-अक्ष सीएनसी मशीनिंग भागनिर्माता प्रक्रिया को बदले बिना प्रोटोटाइप से सीधे कम वॉल्यूम रन में भी जा सकता है।
सीएनसी बनाम . 3डी प्रिंटिंग - साइड-बाय-साइड तुलना
|
मानदंड |
सीएनसी मशीनिंग |
3डी प्रिंटिंग |
|
विशिष्ट सहनशीलता |
±0.01–0.05 मिमी (कड़ा संभव) |
±0.1–0.3 मिमी (अधिकांश प्रक्रियाएँ) |
|
सतही फिनिश (जैसा कि - बनाया गया है) |
रा 0.8-3.2 µm |
रा 6-25 µm (प्रक्रिया पर निर्भर) |
|
भौतिक गुण |
पूर्ण थोक/आइसोट्रोपिक |
अनिसोट्रोपिक; Z-शक्ति कम हो गई |
|
सामग्री सीमा |
व्यापक धातुएँ + इंजीनियरिंग प्लास्टिक |
अधिकतर पॉलिमर; सीमित धातुएँ |
|
ज्यामितीय स्वतंत्रता |
उपकरण पहुंच द्वारा सीमित; 5-अक्ष मदद करता है |
उत्कृष्ट आंतरिक चैनल और जाली |
|
लीड समय (1 प्रोटोटाइप) |
3-7 दिन सामान्य |
1-3 दिन सामान्य |
|
लागत 1-10 पीसी |
उच्चतर (सेटअप प्रमुख) |
अक्सर कम |
|
लागत 50+ पीसी |
तेजी से गिरता है |
अपेक्षाकृत सपाट रहता है |
|
सर्वोत्तम अवस्था |
कार्यात्मक परीक्षण, उत्पादन-पूर्व |
संकल्पना/रूप-फिट/तीव्र पुनरावृत्ति |
त्वरित निर्णय मार्गदर्शिका:
जब आपको प्रारंभिक ज्यामिति जांच, जटिल आंतरिक विशेषताएं जिन्हें मशीन में चलाना कठिन हो, या गैर-{1}}महत्वपूर्ण पॉलिमर मॉडल पर शुद्ध गति की आवश्यकता हो, तो 3डी प्रिंटिंग का उपयोग करें।
जब आपको उत्पादन-प्रतिनिधि सामग्री, कठोर सहनशीलता, विश्वसनीय यांत्रिक प्रदर्शन की आवश्यकता हो, या जब प्रोटोटाइप टूलींग और उत्पादन निर्णयों को संचालित करेगा, तो सीएनसी चुनें{{0}विशेषकर 5{2}अक्ष-। कई टीमें त्वरित फॉर्म जांच के लिए प्रिंट करती हैं, फिर महत्वपूर्ण कार्यात्मक राउंड के लिए 5 एक्सिस मिलिंग पार्ट पर स्विच करती हैं।
केस स्टडी - कैसे एक टियर-1 आपूर्तिकर्ता प्रोटोटाइप पुनरावृत्ति समय में कटौती करता है
एक नए ऊर्जा वाहन कार्यक्रम पर काम कर रहे टियर{1}}1 आपूर्तिकर्ता को वाहन-स्तरीय स्थायित्व और फिट सत्यापन के लिए कार्यात्मक संरचनात्मक ब्रैकेट और सेंसर हाउसिंग की आवश्यकता थी। पहले SLA प्रिंट स्क्रीन पर सही दिखते थे लेकिन प्रभाव और थर्मल साइक्लिंग परीक्षणों में विफल रहे, जिससे अतिरिक्त डिज़ाइन लूप को मजबूर होना पड़ा और टूलींग रिलीज़ में देरी हुई।
वे उत्पादन के लिए योजनाबद्ध वास्तविक एल्यूमीनियम मिश्र धातु का उपयोग करके 5-अक्ष सीएनसी मशीनिंग में चले गए। एकल {{3} सेटअप मल्टी {{4} फेस मशीनिंग ने एक चक्र में उत्पादन स्तर की सटीकता और सतह की गुणवत्ता के साथ भागों को वितरित किया। प्रथम वाहन स्थापना पर सत्यापन पारित हो गया। इससे डिज़ाइन परिवर्तनों के दूसरे दौर को समाप्त कर दिया गया और महँगे सॉफ्ट टूलींग संशोधनों से बचा गया। कुल मिलाकर प्रोटोटाइप के सत्यापन में लगने वाले समय में काफ़ी गिरावट आई और उसी प्रक्रिया ने बाद में कम मात्रा वाले प्री-प्रोडक्शन भागों का भी समर्थन किया। आपूर्तिकर्ता ने ऑटोमोटिव कार्य में अनुभवी 5-अक्ष सीएनसी मशीनिंग पार्ट्स फैक्ट्री के साथ काम किया, जिससे हैंड-ऑफ को साफ रखने में मदद मिली।
सही प्रोटोटाइप पार्टनर कैसे चुनें (खरीदार चेकलिस्ट)
सिद्ध बहु-चेहरा सटीकता के साथ पुष्टि की गई 5-अक्ष मशीनें (सिर्फ 3-अक्ष नहीं)।
ऑटोमोटिव ग्रेड एल्यूमीनियम, स्टील्स, टाइटेनियम और इंजीनियरिंग प्लास्टिक का तैयार स्टॉक।
±0.01–0.05 मिमी सहनशीलता और मिलान सतह खत्म के लिए प्रलेखित क्षमता।
एक बार से हटकर आगे बढ़ने की क्षमतासीएनसी मिल्ड प्रोटोटाइपप्रक्रिया को फिर से शुरू किए बिना छोटे-छोटे बैच या उत्पादन मात्रा में।
तेज़ उद्धरण, स्पष्ट डीएफएम फीडबैक और विश्वसनीय लीड टाइम संचार।
ऑटोमोटिव या टियर{1}}1 पार्ट्स के साथ सिद्ध ट्रैक रिकॉर्ड-समान उदाहरणों के लिए पूछें।
एक 5-अक्ष सीएनसी मशीनिंग पार्ट्स निर्माता की तलाश करें जो केवल "हम सीएनसी करते हैं" का दावा करने के बजाय इन बिंदुओं को दिखा सके।
अक्सर पूछे जाने वाले प्रश्न
प्रश्न: क्या ऑटोमोटिव प्रोटोटाइप के लिए सीएनसी मशीनिंग 3डी प्रिंटिंग से बेहतर है?
उत्तर: यह लक्ष्य पर निर्भर करता है. कार्यात्मक परीक्षण के लिए जो उत्पादन सामग्री और सहनशीलता से मेल खाना चाहिए, सीएनसी आमतौर पर बेहतर विकल्प है। शुरुआती फॉर्म -फिट या अत्यधिक जटिल आंतरिक ज्यामिति के लिए, 3डी प्रिंटिंग अक्सर तेज़ और सस्ती होती है।
प्रश्न: प्रोटोटाइप भागों के लिए 5-अक्ष सीएनसी मशीनिंग कितनी सटीक है?
ए: मानक क्षमता आमतौर पर ±0.01–0.05 मिमी है। उचित प्रक्रिया नियंत्रण के साथ महत्वपूर्ण विशेषताओं को मजबूती से रखा जा सकता है। मल्टी-सेटअप 3-एक्सिस की तुलना में सिंगल {{4}सेटअप 5{{6}एक्सिस वर्क स्टैकअप त्रुटि को कम करता है।
प्रश्न: क्या 3डी मुद्रित भागों का उपयोग कार्यात्मक ऑटोमोटिव परीक्षण के लिए किया जा सकता है?
उत्तर: केवल सीमित मामलों में। पॉलिमर प्रिंट आमतौर पर संरचनात्मक या स्थायित्व परीक्षण के लिए अनुपयुक्त होते हैं। धातु योजक कुछ कार्यात्मक आवश्यकताओं को पूरा कर सकता है लेकिन फिर भी गढ़ा सामग्री से भिन्न होता है और कड़ी सहनशीलता के लिए अक्सर पोस्ट {{2} मशीनिंग की आवश्यकता होती है।
प्रश्न: 3डी प्रिंटिंग की तुलना में सीएनसी मिल्ड प्रोटोटाइप की लागत कितनी है?
ए: एकल सरल पॉलिमर भाग के लिए, 3डी प्रिंटिंग आमतौर पर कम होती है। धातु के हिस्सों या उत्पादन की आवश्यकता वाली किसी भी चीज़ जैसे संपत्तियों के लिए, सीएनसी अक्सर मात्रा 1 पर भी प्रतिस्पर्धी होती है और जब मात्रा लगभग 10-50 टुकड़ों से ऊपर बढ़ जाती है तो यह स्पष्ट रूप से सस्ता हो जाता है।
प्रश्न: एकल प्रोटोटाइप - सीएनसी या 3डी प्रिंटिंग के लिए कौन सा तेज़ है?
उत्तर: साधारण पॉलिमर ज्यामिति के लिए 3डी प्रिंटिंग आम तौर पर तेज़ (1-3 दिन) होती है। प्रोग्रामिंग और सेटअप को शामिल करने के बाद सीएनसी को आमतौर पर 3-7 दिन लगते हैं, लेकिन प्रसंस्करण के बाद एक बार धातु भागों के लिए एडिटिव की बराबरी की जा सकती है या उसे मात दी जा सकती है।