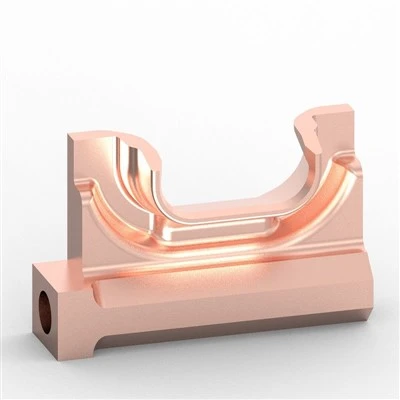
जब महीन आंतरिक धागों, क्रॉस -ड्रिल किए गए बंदरगाहों और एक निर्दिष्ट सतह फिनिश वाला एक जटिल पीतल का हिस्सा ड्राइंग चरण को छोड़ देता है, तो वास्तविक घर्षण अक्सर संचार में शुरू होता है। एक दुकान थ्रेड क्लास की अलग तरह से व्याख्या करती है, दूसरी दुकान फिनिश नोट को एक सामान्य पॉलिश के रूप में मानती है, और परस्पर संबंधित विशेषताओं पर सहनशीलता का ढेर पहले नमूने आने के बाद ही दिखाई देता है। परिणाम स्पष्टीकरण के अतिरिक्त दौर, अप्रत्याशित लागत, या ऐसे हिस्से हैं जो असंगत रूप से इकट्ठे होते हैं। यही कारण है कि खरीदार तेजी से ऐसे साझेदारों की तलाश कर रहे हैं जो कस्टम पीतल सीएनसी मिल्ड घटकों को थ्रेडिंग रणनीति से लेकर अंतिम सतह की स्थिति तक एक कनेक्टेड प्रक्रिया के रूप में प्रबंधित कर सकें।
थ्रेडिंग और होल विशेषताएँ

थ्रेडेड पीतल के सीएनसी हिस्से वाल्व, फिटिंग, कनेक्टर और इंस्ट्रूमेंटेशन हाउसिंग में लगातार दिखाई देते हैं। सही प्रक्रिया व्यास, गहराई, उत्पादन मात्रा और फिट की आवश्यक श्रेणी पर निर्भर करती है। थ्रेड मिलिंग आमतौर पर बड़े आंतरिक व्यास या गहरे छेद के लिए मजबूत विकल्प है क्योंकि यह बेहतर चिप नियंत्रण देता है और फॉर्म सटीकता बनाए रखता है। एकल{{3}प्वाइंट थ्रेडिंग कई बाहरी थ्रेड्स के लिए निःशुल्क {{4}कटिंग ग्रेड जैसे सी36000 पर कुशल बनी रहती है। पारंपरिक टैपिंग अभी भी उच्च मात्रा में छोटे आंतरिक धागों के लिए अच्छी तरह से काम करती है, बशर्ते छेद की तैयारी और चिप निकासी नियंत्रण में हो।
एक आम ग़लतफ़हमी यह है कि "पीतल के धागे आसानी से बन जाते हैं, इसलिए कोई भी तरीका ठीक रहेगा।" नि:शुल्क -पीतल की कटिंग मशीन सफाई से करती है, फिर भी गहरे अंधे छेद, बारीक पिच, या बाधित कट अभी भी खराब टूल पथ और अपर्याप्त चिप तोड़ने का कारण बनते हैं। एक अन्य सामान्य मुद्दा यह मान लेना है कि ड्राइंग पर लिखा गया थ्रेड क्लास स्वचालित रूप से दिखाई देगा। कैलिब्रेटेड गेज और, जब जरूरत होती है, फ्लैंक फॉर्म की ऑप्टिकल जांच आवश्यक रहती है, विशेष रूप से सीलिंग या लोड बियरिंग थ्रेड पर।
छेद बनाने में उसी व्यावहारिक तर्क का पालन किया जाता है। थ्रू होल, ब्लाइंड होल और क्रॉस{2}ड्रिल किए गए फीचर्स को नियमित रूप से मल्टी{3}एक्सिस मशीनों पर एक सेटअप में थ्रेड्स के साथ जोड़ा जाता है। स्थितिगत सटीकता और लंबवतता अक्सर व्यास जितनी ही मायने रखती है। जब कस्टम पीतल सीएनसी मिल्ड घटकों में कई परस्पर संबंधित छेद और धागे होते हैं, तो उन्हें एक ही क्लैंपिंग में पूरा करने से संचयी त्रुटि कम हो जाती है जो तब दिखाई देती है जब फीचर अलग-अलग ऑपरेशनों में उत्पन्न होते हैं।
सीमाएँ अभी भी मौजूद हैं. बेहद गहरे, छोटे व्यास वाले महीन धागों वाले ब्लाइंड होल पीतल को मुफ्त में काटने में भी चिप निकासी को चुनौती दे सकते हैं। उन स्थितियों में, गहराई से {{5}व्यास अनुपात, वैकल्पिक थ्रेड फॉर्म, या चरणबद्ध संचालन की प्रारंभिक चर्चा बाद में बड़ी समस्याओं को रोकती है। प्रत्येक थ्रेडेड सुविधा को नियमित मानना स्क्रैप या असेंबली समस्याएँ पैदा करने के तेज़ तरीकों में से एक है।
सतही परिष्करण
पीतल के सीएनसी मिलिंग भागों की सतह की स्थिति संक्षारण प्रतिरोध, सीलिंग व्यवहार, विद्युत संपर्क गुणवत्ता और कारखाने से निकलने के बाद भाग की उम्र को कैसे प्रभावित करती है।
विशिष्ट विकल्पों में मैकेनिकल पॉलिशिंग, ब्राइट डिपिंग या पैसिवेशन, निकल प्लेटिंग, टिन प्लेटिंग और सिल्वर प्लेटिंग शामिल हैं। निकेल को अक्सर बाहरी या औद्योगिक वातावरण के लिए निर्दिष्ट किया जाता है क्योंकि यह धूमिल होने को धीमा करता है और पहनने के प्रतिरोध को बढ़ाता है। टिन और चांदी का चयन तब किया जाता है जब कम और स्थिर संपर्क प्रतिरोध की आवश्यकता होती है। पैसिवेशन या ब्राइट डिपिंग अवशिष्ट मशीनिंग फिल्मों को हटा देती है और महत्वपूर्ण मोटाई जोड़े बिना उपस्थिति में सुधार करती है।
बाहरी उपकरण या तरल पदार्थ प्रबंधन प्रणाली में परिष्करण निर्णय के प्रत्यक्ष परिणाम होते हैं। अधूरा पीतल धूमिल हो जाएगा और सतह पर फिल्में बन सकती हैं जो उपस्थिति और, कुछ मामलों में, सीलिंग या संपर्क प्रदर्शन दोनों को प्रभावित करती हैं। ठीक से लगाया गया निकेल फ़िनिश आम तौर पर आर्द्र या हल्के संक्षारक स्थितियों में बेहतर उपस्थिति और संक्षारण प्रतिरोध बनाए रखता है। व्यावहारिक जोखिम बेमेल होने में निहित है: भारी प्लेटिंग को अधिक निर्दिष्ट करने से आयामी स्टैक बन सकता है, जबकि सुविधाओं के तहत कम विशिष्टताएं हो सकती हैं, जबकि नीचे निर्दिष्ट करने से भाग वास्तविक वातावरण में असुरक्षित हो जाता है। इसलिए, उत्पादन शुरू होने से पहले मोटाई, सीलिंग चेहरों या धागों की मास्किंग और पोस्ट{{8}प्लेट निरीक्षण मानदंड स्पष्ट होने चाहिए।
डिबुरिंग भी समान रूप से परिणामी है। स्वचालित टम्बलिंग कई किनारों को कुशलतापूर्वक संभालती है, लेकिन महत्वपूर्ण सीलिंग सतहों और थ्रेडेड पीतल सीएनसी भागों पर महीन धागों पर अक्सर चयनात्मक ध्यान देने की आवश्यकता होती है। इन क्षेत्रों में छोड़े गए गड़गड़ाहट बाद में असेंबली या सीलिंग शिकायतों का एक विश्वसनीय स्रोत हैं।
केस उदाहरण
एक ग्राहक को कस्टम पीतल वाल्व निकायों और संबंधित आंतरिक भागों की आवश्यकता होती है जो आंतरिक और बाहरी धागे, प्रतिच्छेदी बंदरगाहों और परिभाषित सीलिंग सतहों को जोड़ते हैं। पिछले भागों में असंगत धागे की गुणवत्ता और परिवर्तनशील सतह की स्थिति दिखाई दी थी, जो क्षेत्र परीक्षण के दौरान असेंबली भिन्नता और प्रारंभिक संक्षारण चिंताओं के रूप में दिखाई दी।
काम एक डिज़ाइन के साथ शुरू हुआ, जिसमें विनिर्माण क्षमता की समीक्षा के लिए थ्रेड की गहराई, पोर्ट इंटरसेक्शन और फिनिश आवश्यकताओं पर ध्यान केंद्रित किया गया, जिसमें यह भी शामिल था कि किन सतहों को मास्किंग की आवश्यकता है। C36000 की मशीनेबिलिटी और अपेक्षित सेवा वातावरण के लिए पुष्टि की गई थी। थ्रेड मिलिंग द्वारा महत्वपूर्ण आंतरिक धागे तैयार किए गए; अन्य सुविधाओं में पारंपरिक तरीकों का उपयोग किया गया जहां ज्यामिति और आयतन की अनुमति थी। प्राथमिक मशीनिंग के बाद, बाहरी सतहों को नियंत्रित निकल फ़िनिश प्राप्त हुई, जबकि सीलिंग चेहरों को छिपाया गया और निर्दिष्ट खुरदरेपन पर रखा गया।
पहले -लेख निरीक्षण में आयाम और सतह की स्थिति दोनों को शामिल किया गया। एक गहरी आंतरिक विशेषता ने शुरू में अपूर्ण चिप निकासी को दिखाया, प्रक्रिया को स्थिर करने से पहले एक उपकरण पथ और शीतलक समायोजन की आवश्यकता थी। एक बार सही हो जाने पर, उत्पादन ने धागे और महत्वपूर्ण व्यासों पर प्रक्रिया जांच के साथ उसी क्रम को बनाए रखा। असेंबली की स्थिरता में सुधार हुआ और इच्छित वातावरण में संक्षारण प्रदर्शन अधिक पूर्वानुमानित हो गया। परियोजना को अभी भी उस गहरी सुविधा पर एक संक्षिप्त पुनरावृत्ति लूप और चढ़ाना मोटाई बनाम सहनशीलता पर एक स्पष्ट समझौते की आवश्यकता थी, लेकिन अंतिम प्रक्रिया ने कस्टम पीतल सीएनसी मिल्ड घटकों की विश्वसनीय चल रही आपूर्ति का समर्थन किया।
उद्योग संदर्भ
सटीक पीतल के घटक वाल्व, फिटिंग और द्रव नियंत्रण प्रणालियों में आम रहते हैं क्योंकि सामग्री मशीनें साफ-सुथरी होती हैं, व्यापक रूप से उपयोग की जाने वाली सुरक्षात्मक फिनिश को स्वीकार करती हैं, और कई औद्योगिक और बाहरी अनुप्रयोगों के लिए व्यावहारिक संक्षारण प्रतिरोध प्रदान करती हैं। वही विशेषताएं जो कनेक्टर्स में इसके उपयोग का समर्थन करती हैं, इसे तरल पदार्थ से निपटने वाले हिस्सों के लिए भी उपयुक्त बनाती हैं जहां थ्रेड अखंडता और सतह की स्थिति सीधे सीलिंग और सेवा जीवन को प्रभावित करती है।
अक्सर पूछे जाने वाले प्रश्न
प्रश्न: कस्टम पीतल भागों के लिए कौन सी सतह फ़िनिश उपलब्ध हैं?
ए: सामान्य विकल्पों में मैकेनिकल पॉलिशिंग, ब्राइट डिपिंग या पैसिवेशन, निकल प्लेटिंग, टिन प्लेटिंग और सिल्वर प्लेटिंग शामिल हैं। चयन संक्षारण जोखिम, विद्युत आवश्यकताओं, उपस्थिति और आयामी बाधाओं पर निर्भर करता है। निकेल का उपयोग अक्सर बाहरी या औद्योगिक सुरक्षा के लिए किया जाता है; जब स्थिर कम संपर्क प्रतिरोध की आवश्यकता होती है तो टिन या चांदी को प्राथमिकता दी जाती है।
प्रश्न: कस्टम पीतल सीएनसी मिल्ड घटकों पर धागे की गुणवत्ता कैसे नियंत्रित की जाती है?
उत्तर: थ्रेडिंग विधि का चयन आकार, गहराई और आयतन के अनुसार किया जाता है। थ्रेड मिलिंग, सिंगल पॉइंट थ्रेडिंग या टैपिंग। गुणवत्ता को कैलिब्रेटेड गेज से सत्यापित किया जाता है और, जब आवश्यक हो, फॉर्म का ऑप्टिकल निरीक्षण किया जाता है। प्रक्रिया क्षमता पहले लेख में स्थापित की जाती है और उत्पादन के दौरान निगरानी की जाती है।
प्रश्न: कौन सी जानकारी जटिल भागों पर सहनशीलता और संचार समस्याओं को रोकने में मदद करती है?
ए: स्पष्ट थ्रेड विनिर्देश (फिट की श्रेणी सहित), महत्वपूर्ण {{0} से {{1} फ़ंक्शन सहनशीलता, सतह {{2} मास्किंग नोट्स के साथ आवश्यकताओं को पूरा करें, और अपेक्षित सेवा वातावरण। गहरे छिद्रों, बढ़िया पिचों, या तंग स्थिति संबंधों की प्रारंभिक चर्चा भी बाद के आश्चर्य को कम कर देती है।
प्रश्न: क्या जटिल थ्रेडेड और मल्टी{0}}पोर्ट ज्योमेट्री एक सेटअप में समाप्त की जा सकती है?
उ: बहुत से लोग ऐसा कर सकते हैं, विशेषकर बहु-अक्ष उपकरण पर। एकल-सेटअप मशीनिंग सुविधाओं के बीच स्थितीय संबंधों में सुधार करती है। अत्यधिक गहरे या उच्च पहलू {{5} अनुपात वाली आंतरिक विशेषताओं को अभी भी प्रक्रिया समायोजन या डिज़ाइन चर्चा की आवश्यकता हो सकती है।
प्रश्न: नए कस्टम पीतल वाल्व या फिटिंग प्रोजेक्ट के लिए एक सामान्य प्रक्रिया कैसी दिखती है?
उत्तर: डिज़ाइन और सामग्री की समीक्षा, प्रक्रिया योजना (थ्रेडिंग रणनीति प्लस फिनिशिंग दृष्टिकोण), पहले {{0}लेख उत्पादन और निरीक्षण, फीडबैक और कोई भी आवश्यक समायोजन, फिर चल रही जांच के साथ उत्पादन। अनुक्रम का उद्देश्य वॉल्यूम शुरू होने से पहले ज्यामिति को पकड़ना और मुद्दों को खत्म करना है।
पीतल सीएनसी मिलिंग भागों और कस्टम पीतल सीएनसी मिल्ड घटकों पर ध्यान केंद्रित करने वाले आपूर्तिकर्ता के रूप में, हम थ्रेडिंग रणनीति और सतह परिष्करण को अलग-अलग बाद के विचारों के बजाय जुड़े हुए निर्णयों के रूप में मानते हैं। यदि आप जटिल पीतल के हिस्सों को विकसित कर रहे हैं और स्पष्ट प्रक्रिया फीडबैक चाहते हैं, विशेष रूप से धागे, परस्पर संबंधित छेद और फिनिश आवश्यकताओं पर, तो ड्राइंग और एप्लिकेशन की शर्तों को साझा करना शुरू करने का सबसे सीधा तरीका है।