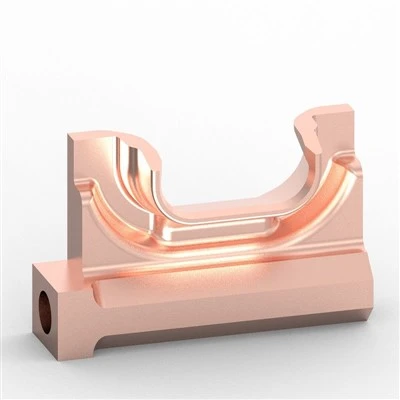
टाइटेनियम एयरोस्पेस इंजीनियरों को आवश्यक शक्ति प्रदान करता है, फिर भी यह नियमित रूप से प्रोटोटाइप शेड्यूल को देरी में बदल देता है, स्क्रैप दरों को बढ़ाता है, और उन आपूर्तिकर्ताओं को निराश करता है जो सहनशीलता नहीं रख सकते हैं। कम तापीय चालकता, तेजी से कार्य सख्त करना, और आक्रामक उपकरण घिसाव पारंपरिक तरीकों को महंगा और अविश्वसनीय बनाते हैं। कई दुकानों को मुश्किल तरीका पता चलता है कि पतली दीवारें काटने की ताकतों के तहत पीछे की ओर झुकती हैं या चटकती हैं, जिससे पुनर्कार्य को मजबूर होना पड़ता है जो शेड्यूल को खत्म कर देता है {{4}आधुनिक मल्टी{5}एक्सिस प्लेटफार्मों पर उत्पादित एक्सिस एयरोस्पेस घटक उस समीकरण को बदल देते हैं {{6}करीबी {{7}सहिष्णुता वाले एयरोस्पेस मिल्ड पार्ट्स प्रदान करते हैं जो एफएए {{8}ग्रेड आवश्यकताओं को पूरा करते हैं, बिना अंतहीन पुन: {9}सेटअप या असफल पहले लेखों के।
एयरोस्पेस इंजीनियरों के लिए टाइटेनियम वरदान और सिरदर्द दोनों क्यों है?
टाइटेनियम मिश्र धातु, विशेष रूप से Ti-6Al-4V (ग्रेड 5), ऊंचे तापमान पर उत्कृष्ट विशिष्ट शक्ति, संक्षारण प्रतिरोध और प्रदर्शन प्रदान करते हैं। यही कारण है कि वे संरचनात्मक एयरफ्रेम भागों, इंजन घटकों और फास्टनरों पर हावी हैं। वही भौतिकी जो टाइटेनियम को मूल्यवान बनाती है, उसे मशीनीकृत करना भी कठिन बना देती है।
इसकी तापीय चालकता केवल 6.7 W/m·K है, जो एल्यूमीनियम मिश्र धातुओं की तुलना में लगभग 1/25 है। गर्मी चिप के साथ निकलने के बजाय उपकरण वर्कपीस इंटरफ़ेस पर केंद्रित रहती है। परिणाम तेजी से उपकरण को नरम करना, पित्त करना और काम को सख्त करना है। यंग का मापांक स्टील की तुलना में भी कम है, इसलिए पतली दीवार वाली या पतली विशेषताएं काटने वाली ताकतों के तहत विक्षेपित होती हैं और चटकारे या स्प्रिंग को वापस लाती हैं। काटने की गति एल्यूमीनियम की तुलना में बहुत कम रखी जानी चाहिए; उद्योग के आंकड़ों से पता चलता है कि रफिंग गति अक्सर एल्युमीनियम के लिए कई सौ एसएफएम की तुलना में 50-120 एसएफएम (15-37 मीटर/मिनट) के आसपास शुरू होती है, और कुल मिलाकर चक्र का समय 5-8× लंबा चल सकता है।
ये वास्तविकताएं एयरोस्पेस मिल्ड पार्ट्स को एल्यूमीनियम या स्टील की तरह टाइटेनियम का इलाज करने वाली किसी भी दुकान के लिए उच्च जोखिम वाली वस्तुओं में बदल देती हैं। टूलींग की लागत बढ़ जाती है, डिलीवरी की तारीखें खिसक जाती हैं, और पैदावार में कमी आती है, ठीक यही समस्या बिंदु हैं जो इंजीनियरों और खरीद टीमों को एयरोस्पेस ग्रेड टाइटेनियम मिश्र धातु मशीनिंग में विशेषज्ञों की तलाश करने के लिए मजबूर करते हैं।
एयरोस्पेस-ग्रेड टाइटेनियम के लिए 5-एक्सिस मशीनिंग को मानक क्या बनाता है

एक साथ या स्थितीय 5-अक्ष प्लेटफ़ॉर्म उड़ान-महत्वपूर्ण टाइटेनियम कार्य के लिए डिफ़ॉल्ट बन गए हैं क्योंकि वे उपरोक्त समस्याओं के मूल कारणों पर हमला करते हैं।
कम सेटअप, सख्त सहनशीलता
प्रत्येक पुनः {{0}क्लैंप स्थान त्रुटि उत्पन्न करता है {{1}अक्ष भाग को एक फिक्स्चर में रखता है जबकि उपकरण वस्तुतः किसी भी कोण से आता है। महत्वपूर्ण डेटा लॉक रहते हैं, जिससे करीबी सहनशीलता वाले एयरोस्पेस घटक (±0.01 मिमी या प्रमुख विशेषताओं पर सख्त) को वीरतापूर्ण के बजाय दोहराने योग्य बनाते हैं।
संरचनात्मक अखंडता से समझौता किए बिना जटिल ज्यामिति
ब्लिस्क, स्पार्स, कार्बनिक आकृति वाले ब्रैकेट, और पतली दीवारों के साथ गहरे पॉकेट आम हैं।
अनुकूलित कटिंग कोणों के माध्यम से टूल घिसाव को कम किया गया
उपकरण को झुकाकर, प्रोग्रामर अत्याधुनिक धार को अधिक अनुकूल अभिविन्यास में रखते हैं, चिप निकासी में सुधार करते हैं, और उच्च दबाव वाले शीतलक को अधिक प्रभावी ढंग से लागू करते हैं जहां इसकी सबसे अधिक आवश्यकता होती है। टाइटेनियम पर इसका मतलब अक्सर उच्च अक्षीय गहराई के साथ संयुक्त कम रेडियल जुड़ाव होता है, जो गर्मी को प्रबंधनीय रखता है और सम्मिलित जीवन को बढ़ाता है। शुद्ध परिणाम अधिक सुसंगत सतह अखंडता है5-एक्सिस एयरोस्पेस घटकऔर संचालन के मध्य में कम अप्रत्याशित टूल परिवर्तन होंगे।
ये फायदे हैं कि अनुभवी टाइटेनियम एयरोस्पेस पार्ट्स निर्माता प्रोटोटाइप और उत्पादन कार्य दोनों के लिए 5 - अक्ष क्षमता को गैर-परक्राम्य मानते हैं।
प्रोटोटाइप से उत्पादन तक - जहां सीएनसी मिलिंग फिट बैठती है
प्रोटोटाइप सीएनसी मिलिंग सेवाएं डिजाइन टीमों को एयरोस्पेस सहनशीलता बनाए रखते हुए टाइटेनियम ज्यामिति पर तेजी से पुनरावृत्ति करने देती हैं। छोटे बैच बड़े रन के लिए प्रतिबद्ध होने से पहले फिट, फॉर्म और फ़ंक्शन को मान्य करते हैं। वही प्रक्रिया ज्ञान और मशीन पार्क जो तेजी से प्रोटोटाइप का समर्थन करता है, एक एयरोस्पेस सीएनसी मशीनिंग कारखाने में उत्पादन मात्रा में भी स्केल करता है। क्षमता लोच{{3}त्वरित परिवर्तन, मानकीकृत फिक्स्चरिंग, और दस्तावेज़ीकृत प्रक्रिया योजनाएँ-लीड समय का अनुमान लगाता है चाहे ऑर्डर पांच टुकड़ों का हो या पांच सौ का। जो टीमें पहले से ही 5{7}}एक्सिस एयरोस्पेस घटकों को समझती हैं, वे पूरी प्रक्रिया को दोबारा लिखे बिना पहले-आर्टिकल अनुमोदन से स्थिर आउटपुट की ओर बढ़ सकती हैं।
वास्तविक-विश्व प्रमाण - सनहिंगस्टोन्स केस स्टडी
एक एयरोस्पेस ग्राहक को सबसे लंबे आयाम में लगभग 180 मिमी के एक जटिल Ti{7}}6Al{8}}4V (AMS 4928) संरचनात्मक ब्रैकेट की आवश्यकता थी, जिसमें 1.2 मिमी तक की पतली दीवारें और ±0.01 मिमी की कई स्थितीय सहनशीलताएं थीं। पिछले दो आपूर्तिकर्ता पहले {{9}लेख निरीक्षण में असफल रहे थे {{12}मुख्य रूप से वसंत से ही{{16}फिर कई सेटअपों के बाद पतले खंडों और संचित स्थान त्रुटि के कारण। सनहिंगस्टोन्स ने अनुकूलित टूल पथ और उच्च दबाव शीतलक के साथ एक साथ 5-अक्ष प्लेटफार्मों पर भाग चलाया। पहला लेख आरंभिक सबमिशन पर सीएमएम निरीक्षण में उत्तीर्ण हुआ। पिछले मल्टी-सेटअप दृष्टिकोण की तुलना में चक्र का समय लगभग 35% कम हो गया, और प्रक्रिया लॉक होने के बाद कुल उपज 98% से ऊपर हो गई। पूर्ण सामग्री ट्रैसेबिलिटी, AS9100 प्रक्रिया नियंत्रण, और संपूर्ण FAI दस्तावेज़ीकरण हर चीज़ के साथ। कार्यक्रम प्रोटोटाइप सत्यापन से थोक के स्थिर उत्पादन में स्थानांतरित हो गयाएयरोस्पेस मिल्ड पार्ट्सबिना किसी और नाटक के.
उद्योग मान्यता - एस्टा की ओर से स्वीकृति
बाहरी उद्योग मान्यता, जिसमें एस्टा जैसे निकायों से प्रासंगिक मंजूरी शामिल है, प्रक्रिया परिपक्वता के लिए एक अतिरिक्त विश्वास संकेत के रूप में कार्य करती है। जबकि प्रमाणन, मापे गए परिणाम और ग्राहक परिणाम प्राथमिक साक्ष्य बने हुए हैं, स्वतंत्र स्वीकृतियाँ इस बात को पुष्ट करती हैं कि दुकान के तरीकों को उसकी अपनी दीवारों से परे भी पहचाना जाता है।
एयरोस्पेस टाइटेनियम मशीनिंग पार्टनर में क्या देखना है
टाइटेनियम एयरोस्पेस पार्ट्स निर्माता या एयरोस्पेस सीएनसी मशीनिंग फैक्ट्री का मूल्यांकन करते समय, प्राथमिकता दें:
प्रभावी कार्यान्वयन के साक्ष्य के साथ वर्तमान AS9100 (और यदि लागू हो तो ITAR) पंजीकरण
मिल प्रमाणपत्रों पर पूर्ण सामग्री का पता लगाने की क्षमता (AMS 4928 और Ti-6Al-4V के लिए संबंधित विवरण)
प्रलेखित 5-अक्ष टाइटेनियम प्रक्रिया योजनाएं (उपकरण जीवन सीमाएं, शीतलक रणनीति, इन-प्रोसेस जांच)
एफएआई/एएस9102 पैकेजों के लिए घरेलू सीएमएम/निरीक्षण क्षमता और तैयारी
पतली दीवार या जटिल टाइटेनियम विशेषताओं पर करीबी सहनशीलता बनाए रखने का सिद्ध अनुभव
से स्थानांतरित करने की क्षमताप्रोटोटाइप सीएनसी मिलिंग सेवाएँप्रक्रिया के बुनियादी सिद्धांतों को बदले बिना उत्पादन में
ये तत्व उन दुकानों को अलग करते हैं जो कभी-कभार टाइटेनियम की मशीनिंग करने वाले साझेदारों से उड़ान भरने योग्य 5-एक्सिस एयरोस्पेस कंपोनेंट और थोक एयरोस्पेस मिल्ड पार्ट्स लगातार वितरित करते हैं।
प्रमुख मशीनिंग पैरामीटर्स की तुलना
|
पैरामीटर |
Ti-6Al-4V (सामान्य) |
6061-टी6 एल्यूमिनियम (सामान्य) |
एयरोस्पेस कार्य के लिए निहितार्थ |
|
ऊष्मीय चालकता |
~6.7 W/m·K |
~167 W/m·K |
ताप उपकरण पर केंद्रित होता है; उपकरण का जीवन प्रभावित होता है |
|
रफ मिलिंग गति |
80-120 एसएफएम (24-37 मीटर/मिनट) |
500-1,000 एसएफएम |
धातु हटाने की दर बहुत कम |
|
सापेक्ष चक्र समय |
5–8× |
1× (बेसलाइन) |
अनुकूलित न होने पर लीड समय लंबा |
|
मशीनेबिलिटी रेटिंग |
~22 % |
~170 % |
उच्च टूलींग और प्रक्रिया लागत |
|
कड़ी सहनशीलता प्राप्त की जा सकती है |
±0.01 मिमी (5-अक्ष + सीएमएम के साथ) |
±0.01–0.025 मिमी |
एफएए-ग्रेड के लिए 5-अक्ष + प्रक्रिया नियंत्रण आवश्यक |
|
शीतलक आवश्यकता |
उच्च-दबाव वाली बाढ़ आवश्यक |
मानक बाढ़ या धुंध |
चिप नियंत्रण और उपकरण जीवन महत्वपूर्ण |
उद्योग मशीनिंग गाइड और प्रकाशित पैरामीटर तुलनाओं से संश्लेषित डेटा।
अक्सर पूछे जाने वाले प्रश्न
प्रश्न: एयरोस्पेस में 5-अक्ष सीएनसी मशीनिंग का उपयोग किस लिए किया जाता है?
उत्तर: यह एफएए और ओईएम अनुपालन के लिए आवश्यक स्थितिगत और ज्यामितीय सहनशीलता को बनाए रखते हुए टाइटेनियम, एल्यूमीनियम और सुपरअलॉय में जटिल संरचनात्मक और इंजन घटकों {{0}ब्रैकेट्स, स्पार्स, हाउसिंग, ब्लिस्क और फिटिंग्स {{1}का उत्पादन करता है।
प्रश्न: टाइटेनियम एयरोस्पेस घटकों को मशीनीकृत करने में कितना समय लगता है?
उत्तर: चक्र का समय ज्यामिति, स्टॉक हटाने और प्रक्रिया परिपक्वता पर निर्भर करता है। सरल प्रिज्मीय विशेषताएं घंटों में समाप्त हो सकती हैं; जटिल पतली {{1}दीवार या बहु-पक्षीय भागों को अक्सर कई बदलावों की आवश्यकता होती है। अनुकूलित 5-अक्ष रणनीतियाँ नियमित रूप से मल्टी-सेटअप 3-अक्ष दृष्टिकोणों की तुलना में कुल समय में कटौती करती हैं।
प्रश्न: क्या प्रोटोटाइप सीएनसी मिलिंग सेवाएँ एयरोस्पेस ग्रेड सहनशीलता को संभाल सकती हैं?
उत्तर: हाँ, जब दुकान उत्पादन के लिए उपयोग की जाने वाली समान प्रक्रिया नियंत्रण, टूलींग और निरीक्षण लागू करती है। कई एयरोस्पेस प्रोग्राम जानबूझकर स्केलिंग से पहले प्रक्रिया को साबित करने के लिए प्रोटोटाइप रन का उपयोग करते हैं।
प्रश्न: एयरोस्पेस भागों के लिए कौन से टाइटेनियम ग्रेड सर्वोत्तम हैं?
उ: Ti-6Al-4V (ग्रेड 5 / AMS 4928) संरचनात्मक और कई इंजन अनुप्रयोगों के लिए वर्कहॉर्स है। व्यावसायिक रूप से शुद्ध ग्रेड (उदाहरण के लिए, ग्रेड 2) संक्षारण {{10} महत्वपूर्ण गैर {{11} संरचनात्मक उपयोगों में दिखाई देते हैं; विशिष्ट इंजन या लैंडिंग-गियर भूमिकाओं के लिए उच्च तापमान या उच्च शक्ति वाले मिश्र धातुओं का चयन किया जाता है।
आगे बढ़ने के लिए तैयार हैं?
यदि आपके पास एक टाइटेनियम ड्राइंग है जो पहले से ही शेड्यूल या गुणवत्ता की समस्याओं का कारण बन गई है या एक नया डिज़ाइन है जिसे पहली बार एफएए ग्रेड सहनशीलता तक पहुंचने की आवश्यकता है, तो फाइलें भेजें। हम विनिर्माण योग्यता की समीक्षा करेंगे, सामग्री और प्रक्रिया उपयुक्तता की पुष्टि करेंगे, और यथार्थवादी लीड समय के साथ एक स्पष्ट उद्धरण लौटाएंगे। कोई सामान्य पिच नहीं, बस एक टीम से व्यावहारिक प्रतिक्रिया जो हर दिन एयरोस्पेस ग्रेड टाइटेनियम की मशीन बनाती है और समझती है कि विश्वसनीय 5-एक्सिस एयरोस्पेस घटकों को वितरित करने के लिए क्या करना पड़ता है।