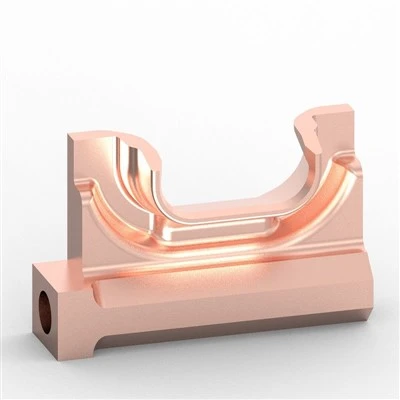
आप पहले भी वहां रहे हैं. एक नया प्रोटोटाइप मशीन की दुकान से वापस आता है, और पहली चीज़ जो आपकी इंजीनियरिंग टीम करती है वह जश्न मनाती नहीं है - बल्कि फिट की जाँच करती है। क्या ब्रैकेट पंक्तिबद्ध है? क्या हाउसिंग सीट संभोग भाग से टकराती है? अधिकतर कोई भी चाहेगा, इसका उत्तर "लगभग" होता है और "लगभग" का अर्थ है पुनः कार्य का एक और दौर, एक और दो -सप्ताह का इंतजार, और आपके विकास की समय-सीमा में एक और देरी।
यह एक शांत लागत है जिसे कई ऑटोमोटिव टीमें बिना कोई चिंता किए झेल लेती हैं। प्रत्येक अतिरिक्त प्रोटोटाइप चक्र केवल एक शेड्यूलिंग समस्या नहीं है - यह बर्बाद सामग्री, बर्बाद मशीन समय और एक डिज़ाइन समीक्षा है जिसे आगे बढ़ाया गया है। जैसे-जैसे वाहन अधिक जटिल होते जा रहे हैं, विशेष रूप से इलेक्ट्रिक ड्राइवट्रेन और सेंसर युक्त एडीएएस सिस्टम की ओर बदलाव के साथ, हिस्से अब साधारण ब्लॉक नहीं रह गए हैं जिनमें छेद किया गया है। वे घुमावदार, कोणीय और हर चेहरे पर विशेषताओं से भरे हुए हैं। और यहीं पर बहुत सारे पारंपरिक मशीनिंग दृष्टिकोण संघर्ष करना शुरू कर देते हैं।
यहीं पर5 एक्सिस मिलिंग भागउत्पादन अपनी प्रतिष्ठा अर्जित करता है। प्रत्येक सतह तक पहुंचने के लिए किसी हिस्से को बार-बार पलटने और फिर से क्लैंप करने के बजाय, एक 5{4}}अक्ष मशीन एक ही सेटअप में लगभग किसी भी कोण से वर्कपीस तक पहुंच सकती है। ऑटोमोटिव प्रोटोटाइप के लिए, जहां सटीकता और दोहराव गति के समान ही मायने रखता है, वह अंतर तुरंत दिखाई देता है - सख्त सहनशीलता, साफ सतहों और प्रोटोटाइप में जो वास्तव में पहली बार सीएडी मॉडल से मेल खाते हैं।
ऑटोमोटिव प्रोटोटाइप को मशीन से चलाना कठिन क्यों हो रहा है?
आधुनिक ऑटोमोटिव पार्ट्स का आकार वैसा नहीं है जैसा वे हुआ करते थे। ईवी के लिए मोटर हाउसिंग, इनटेक मैनिफोल्ड्स, सेंसर ब्रैकेट्स, बैटरी एनक्लोजर घटक - ये हिस्से नियमित रूप से एक से अधिक चेहरों पर कंपाउंड कर्व्स, एंगल्ड बॉस और डीप पॉकेट्स को जोड़ते हैं। एक हिस्सा जो एक सीधा ब्रैकेट हुआ करता था अब उसमें तीन अलग-अलग विमानों पर माउंटिंग विशेषताएं हैं।
वह ज्यामितीय जटिलता विकास की गति से टकराती है जो संकुचित होती रहती है। ओईएम और टियर 1 आपूर्तिकर्ता सत्यापन चक्र को छोटा करने के लिए लगातार दबाव में हैं, जिसका अर्थ है कि प्रोटोटाइप दुकानों को अब धीमी, बहु-चरणीय प्रक्रियाओं की सुविधा नहीं मिलती है। एक प्रोटोटाइप जो 3{{5}अक्ष मिल पर तीन अलग-अलग सेटअप लेता है, वह न केवल धीमा - है, बल्कि हर बार {{8}क्लैंप थोड़ी मात्रा में स्थिति संबंधी त्रुटि पेश करता है। दो या तीन पुन: फिक्सिंग चरणों को जोड़ें, और वे छोटी त्रुटियां एक ऐसे हिस्से में जुड़ जाती हैं जो सहनशीलता से बाहर हो जाती है जहां यह सबसे अधिक मायने रखता है: संभोग सतहों पर।
ऐसा आमतौर पर तब होता है जब एक प्रोटोटाइप को असेंबली में अस्वीकार कर दिया जाता है, इसलिए नहीं कि सामग्री गलत थी या डिज़ाइन त्रुटिपूर्ण था, बल्कि इसलिए कि मशीनिंग प्रक्रिया स्वयं कई सेटअपों में ज्यामिति को एक साथ नहीं रख सकती थी। यह एक प्रक्रिया समस्या है, कोई डिज़ाइन समस्या नहीं - और यह एक ऐसी समस्या है जिसे हल करने के लिए एक ही प्लेटफ़ॉर्म पर जटिल ज्यामिति मिलिंग बनाई गई है।
5-अक्ष मशीनिंग वास्तव में अलग तरीके से क्या करती है
इसे इस तरह से सोचें: एक 3-अक्ष मिल काटने के उपकरण को केवल ऊपर, नीचे, बाएँ और दाएँ घुमा सकती है - एक बहुत ही सटीक ड्रिल प्रेस की तरह। एक कोणीय चेहरे तक पहुंचने के लिए, आपको भौतिक रूप से भाग को खोलना होगा, इसे घुमाना होगा और इसे फिर से दबाना होगा। उनमें से हर एक कदम उस हिस्से में बदलाव का एक मौका है, भले ही थोड़ा सा भी।
एक 5-अक्ष मशीन दो घूर्णी अक्ष जोड़ती है, इसलिए काटने वाला सिर - या भाग को पकड़ने वाली मेज - उपकरण के लगे रहने के दौरान झुक और घूम सकती है। व्यवहार में, इसका मतलब है कि पांच या छह तरफ की विशेषताओं वाला एक हिस्सा अक्सर एक ही सेटअप में पूरा किया जा सकता है, बिना किसी रुकावट के।
प्रोटोटाइप कार्य के लिए, व्यावहारिक अंतर तेजी से बढ़ते हैं:
कम सेटअप - अधिकांश जटिल हिस्से 3-4 क्लैम्पिंग ऑपरेशन से घटकर एक रह जाते हैं
सख्त सहनशीलता नियंत्रण - कोई पुन: नहीं {{1}फ़िक्स्चरिंग का अर्थ है कोई स्टैक्ड पोजिशनल त्रुटि नहीं
घुमावदार ज्यामिति पर बेहतर सतह फिनिश - उपकरण एक गेंद के साथ क्षतिपूर्ति करने के बजाय एक इष्टतम काटने के कोण पर रहता है {{1}एक तीव्र कोण पर अंत मिल
संचालन के बीच तेज़ टर्नअराउंड - कम मैन्युअल पुन: {{1}सेटअप समय
|
3-अक्ष मशीनिंग |
5-अक्ष मशीनिंग |
|
|
एक जटिल ब्रैकेट के लिए विशिष्ट सेटअप |
3-4 |
1 |
|
संचयी सहनशीलता जोखिम |
उच्चतर (प्रत्येक पुनः -क्लैंप त्रुटि जोड़ता है) |
निचला (एकल संदर्भ बिंदु) |
|
कोणीय/घुमावदार चेहरों पर सतह की फिनिशिंग |
अक्सर द्वितीयक परिष्करण की आवश्यकता होती है |
प्राइमरी पास में प्राप्त किया जा सकता है |
|
के लिए सबसे उपयुक्त है |
सरल, अधिकतर सपाट ज्यामिति |
बहु-चेहरा, कोणीय, या घुमावदार भाग |
वास्तव में यही इसका मूल कारण है5-एक्सिस सीएनसी मशीनिंग पार्ट्सऑटोमोटिव प्रोटोटाइप में सबसे सरल ब्रैकेट या स्पेसर से परे किसी भी चीज़ के लिए डिफ़ॉल्ट विकल्प बन गए हैं। यह प्रक्रिया को केवल अपने लिए "अधिक उन्नत" बनाने के बारे में नहीं है - यह उस विशिष्ट चरण को ख़त्म करने के बारे में है जो अधिकांश प्रोटोटाइप अस्वीकृतियों का कारण बनता है।
प्रोटोटाइप टर्नअराउंड समय पर वास्तविक प्रभाव
सेटअप कटौती पर विनिर्माण अनुसंधान ने लगातार जटिल भागों पर कुल लीड समय के लिए सबसे बड़े छिपे हुए योगदानकर्ताओं में से एक के रूप में गैर-काटने के समय - क्लैम्पिंग, संरेखित, संचालन के बीच टूल परिवर्तन - की ओर इशारा किया है, जो अक्सर वास्तविक काटने की तुलना में कुल चक्र समय के एक बड़े हिस्से के लिए जिम्मेदार होता है। इसे कई सेटअपों से घटाकर एक करने से दुकान के फर्श पर केवल एक दोपहर की बचत नहीं होती है। तीन या चार डिज़ाइन पुनरावृत्तियों को चलाने वाले एक विशिष्ट ऑटोमोटिव प्रोटोटाइप प्रोग्राम पर, प्रत्येक चक्र में दिनों की कटौती का मतलब समग्र सत्यापन समयरेखा से कुछ सप्ताह दूर हो सकता है।
यह उस प्रकार का यौगिक प्रभाव है जो प्रोग्राम शेड्यूल पर दिखाई देता है, न कि केवल शॉप फ्लोर दक्षता रिपोर्ट - पर और यह इस बात का एक बड़ा हिस्सा है कि इंजीनियरिंग टीमें तेजी से क्यों निर्दिष्ट करती हैंसीएनसी मिल्ड प्रोटोटाइप5-अक्ष उपकरण पर तब उत्पादन किया जाता है जब भाग ज्यामिति एक निश्चित जटिलता सीमा को पार कर जाती है।
केस स्टडी: ऑटोमोटिव प्रोटोटाइप मशीनिंग के लिए सनहिंगस्टोन्स का दृष्टिकोण
सनहिंगस्टोन्स द्वारा संचालित एक हालिया परियोजना इस बात का एक अच्छा उदाहरण है कि यह व्यवहार में कैसे काम करता है। एक नए ऊर्जा वाहन निर्माता को एक पुन: डिज़ाइन किए गए मोटर हाउसिंग प्रोटोटाइप - की आवश्यकता थी, जिसमें चार चेहरों पर बढ़ते बॉस, एक आंतरिक कूलिंग चैनल प्रोफ़ाइल और असर वाली सीट पर एक सहनशीलता की आवश्यकता थी, जिसमें त्रुटि के लिए लगभग कोई जगह नहीं थी।
पहला संस्करण, जो पिछले आपूर्तिकर्ता द्वारा 3{2}}अक्ष उपकरण पर मशीनीकृत किया गया था, दो बार असेंबली फिट में विफल रहा। मूल कारण परिचालनों के बीच बार-बार पुन: निर्धारण से संचित स्थितिगत बहाव में पाया गया।
सनहिंगस्टोन्स की इंजीनियरिंग टीम ने एकल{{1}सेटअप 5{4}अक्ष उत्पादन के लिए हिस्से की पुनः योजना बनाई। एक निरंतर सेटअप में सभी महत्वपूर्ण विशेषताओं - बियरिंग सीट, माउंटिंग बॉस और कूलिंग चैनल प्रोफ़ाइल - की मशीनिंग करके, टीम ने पहले लेख पर विनिर्देश के भीतर बियरिंग सीट सहनशीलता को बनाए रखा, और भाग ने बिना दोबारा काम किए असेंबली फिट-चेक पास कर लिया। क्लाइंट की प्रोग्राम टाइमलाइन दूसरे अस्वीकृति चक्र के बिना आगे बढ़ गई, जिसकी कीमत उन्हें पिछले संस्करण में पहले ही दो सप्ताह लग चुकी थी।
यह प्रोटोटाइप के लिए 5 एक्सिस मिलिंग पार्ट उत्पादन का व्यावहारिक मूल्य है: यह केवल एक विशिष्ट शीट पर एक सख्त संख्या को मारने के बारे में नहीं है, यह काम को दोबारा नहीं करने के बारे में है।
5-एक्सिस सीएनसी मशीनिंग फैक्ट्री में क्या देखें
यदि आप आगामी प्रोटोटाइप कार्यक्रम के लिए आपूर्तिकर्ताओं का मूल्यांकन कर रहे हैं, तो अकेले ज्यामिति जटिलता आपको बताएगी कि आपको 5-अक्ष सक्षम दुकान की आवश्यकता है या नहीं। किसी आपूर्तिकर्ता को कोई कार्यक्रम सौंपने से पहले जाँचने लायक कुछ बातें:
मशीन अंशांकन रिकॉर्ड - पूछते हैं कि उपकरण को सहनशीलता के विरुद्ध कितनी बार सत्यापित किया जाता है, न कि केवल तब जब इसे खरीदा गया था
सामग्री रेंज - एक अच्छे ऑटोमोटिव प्रोटोटाइप निर्माता को विक्रेताओं को बदले बिना एल्यूमीनियम मिश्र धातु, इंजीनियरिंग प्लास्टिक और तेजी से हल्के कंपोजिट को संभालना चाहिए
सेटअप योजना अनुभव - पूछें कि वे आपके विशिष्ट भाग तक कैसे पहुंचेंगे, न कि केवल उनकी मशीन की विशिष्टताओं के बारे में
गुणवत्ता दस्तावेज़ीकरण - प्रथम-लेख निरीक्षण रिपोर्ट और आयामी डेटा, न कि केवल मौखिक पुष्टि
टर्नअराउंड पारदर्शिता - एक विश्वसनीय 5-अक्ष सीएनसी मशीनिंग फैक्ट्री आपको एक वास्तविक लीड टाइम देने में सक्षम होनी चाहिए, न कि कोई मोटा अनुमान
यदि आप एकाधिक प्रोटोटाइप पुनरावृत्तियों में वॉल्यूम पर सोर्सिंग कर रहे हैं, तो यह पूछना भी उचित है कि क्या दुकान उत्पादन के बाद थोक सीएनसी प्रोटोटाइप आपूर्तिकर्ता के रूप में कार्य कर सकती है, इसलिए डिज़ाइन मान्य होने के बाद आप नए विक्रेता को दोबारा योग्य नहीं बना रहे हैं।
उद्योग मान्यता और गुणवत्ता मानक
ऑटोमोटिव क्षेत्र की सेवा करने वाले सटीक मशीनिंग आपूर्तिकर्ताओं को एस्टा जैसे संगठनों द्वारा निर्धारित मानकों के अनुरूप मापा जा रहा है, जिनका विनिर्माण सुरक्षा और प्रक्रिया विश्वसनीयता पर चल रहा काम पूरे उद्योग में सर्वोत्तम प्रथाओं को आकार देना जारी रखता है। जो दुकानें इन विकसित मानकों के अनुरूप रहती हैं, वे केवल एक नमूना हिस्से पर ही नहीं, बल्कि पूरे उत्पादन दौर में लगातार सहनशीलता रखती हैं।
ऑटोमोटिव प्रोटोटाइप मिलिंग के लिए आमतौर पर उपयोग की जाने वाली सामग्री
सामग्री की पसंद मशीनेबिलिटी और अंतिम उत्पादन भाग का प्रोटोटाइप कितना प्रतिनिधि है, दोनों को प्रभावित करती है। कुछ सामान्य विकल्प:
एल्यूमीनियम मिश्र धातु (6061, 7075) - हल्के, अच्छी मशीनेबिलिटी, व्यापक रूप से आवास और संरचनात्मक ब्रैकेट के लिए उपयोग की जाती है
इंजीनियरिंग प्लास्टिक (पीओएम, पीए) - कार्यात्मक प्रोटोटाइप के लिए उपयोगी है जहां वजन या विद्युत इन्सुलेशन मायने रखता है
उच्च शक्ति या संक्षारण प्रतिरोध की आवश्यकता वाले भागों, जैसे फास्टनरों या संरचनात्मक माउंट के लिए स्टेनलेस स्टील -
टाइटेनियम मिश्रधातुओं का - उच्च प्रदर्शन या मोटरस्पोर्ट्स के लिए चुनिंदा रूप से उपयोग किया जाता है या आसन्न अनुप्रयोगों के लिए, जहां ताकत का अनुपात महत्वपूर्ण होता है।
सही सामग्री इस बात पर निर्भर करती है कि प्रोटोटाइप को केवल - फिट और फॉर्म, या लोड के तहत कार्यात्मक प्रदर्शन साबित करने की आवश्यकता है।
अक्सर पूछे जाने वाले प्रश्न
प्रश्न: 5-अक्ष मशीनिंग क्या है और यह कैसे काम करती है?
ए: 5-अक्ष मशीनिंग मानक यह जटिल, बहु-चेहरा ज्यामिति को एक ही सेटअप में समाप्त करने की अनुमति देता है।
प्रश्न: प्रोटोटाइप के लिए 3-अक्ष और 5-अक्ष सीएनसी मशीनिंग के बीच क्या अंतर है?
उ: 3{{1}अक्ष मशीनिंग केवल एक निश्चित अभिविन्यास से ही कट सकती है, कोणीय या बहु-चेहरे भागों के लिए एकाधिक सेटअप की आवश्यकता होती है {{2}अक्ष मशीनिंग एक सेटअप में उन्हीं सुविधाओं तक पहुंचती है, संचयी सहनशीलता त्रुटि को कम करती है और अक्सर घुमावदार ज्यामिति पर सतह खत्म में सुधार करती है।
प्रश्न: 5-अक्ष सीएनसी मिल्ड प्रोटोटाइपिंग में कितना समय लगता है?
उत्तर: टर्नअराउंड भाग की जटिलता और सामग्री पर निर्भर करता है, लेकिन क्योंकि 5{1}अक्ष मशीनिंग एकाधिक पुन:{3}फ़िक्स्चरिंग चरणों को समाप्त कर देती है, अधिकांश प्रोटोटाइप समतुल्य 3-अक्ष प्रक्रिया की तुलना में तेजी से पूरे हो जाते हैं - अक्सर मध्यम जटिल भागों के लिए हफ्तों के बजाय दिनों में।
प्रश्न: क्या ऑटोमोटिव पार्ट्स के लिए 5-अक्ष मशीनिंग 3-अक्ष से अधिक महंगी है?
उत्तर: प्रति घंटे मशीन की दरें अधिक हो सकती हैं, लेकिन कुल लागत अक्सर तुलनीय या कम होती है, जब आप कम सेटअप श्रम, कम अस्वीकृत प्रोटोटाइप और तेजी से बदलाव को ध्यान में रखते हैं, खासकर कई चेहरों पर सुविधाओं वाले हिस्सों पर।
प्रश्न: क्या 5-अक्ष मशीनिंग कम मात्रा वाले प्रोटोटाइप ऑर्डर को संभाल सकती है?
उत्तर: हां, {{0}एक्सिस उपकरण कम {{1}वॉल्यूम, उच्च {{2}मिक्स प्रोटोटाइप कार्य के लिए उपयुक्त है, क्योंकि इसमें कुछ उच्च {{3}वॉल्यूम उत्पादन प्रक्रियाओं के विपरीत, प्रत्येक नए हिस्से के डिजाइन के लिए कस्टम फिक्स्चर की आवश्यकता नहीं होती है।
अपने अगले प्रोटोटाइप रन को बेहतर बनाने के लिए तैयार हैं?
यदि आपके वर्तमान प्रोटोटाइप जांच में विफल हो रहे हैं या आपके प्रोग्राम की समयसीमा से अधिक समय ले रहे हैं, तो यह पुनर्मूल्यांकन करने लायक हो सकता है कि उन्हें कैसे मशीनीकृत किया जा रहा है, न कि केवल कहां। अपने हिस्से की ज्यामिति पर चर्चा करने के लिए संपर्क करें और अपने अगले ऑटोमोटिव प्रोटोटाइप निर्माण के लिए सेटअप आवश्यकताओं, सहनशीलता क्षमता और बदलाव का यथार्थवादी मूल्यांकन प्राप्त करें।
सूत्रों का कहना है
जटिल उत्पादन में कुल मशीनिंग चक्र समय में एक प्रमुख योगदानकर्ता के रूप में विनिर्माण विस्तार साझेदारी और गैर-काटने के समय (सेटअप, क्लैम्पिंग, उपकरण परिवर्तन) पर अकादमिक अनुसंधान।
ईवी और एडीएएस डिजाइन जटिलता के बीच ऑटोमोटिव प्रोटोटाइप विकास चक्र संपीड़न पर उद्योग रिपोर्टिंग
एस्टा (उपकरण निर्माताओं/यूरोपीय संबद्ध निकायों का संघ) ने विनिर्माण उपकरण सुरक्षा और प्रक्रिया मानकों पर मार्गदर्शन प्रकाशित किया