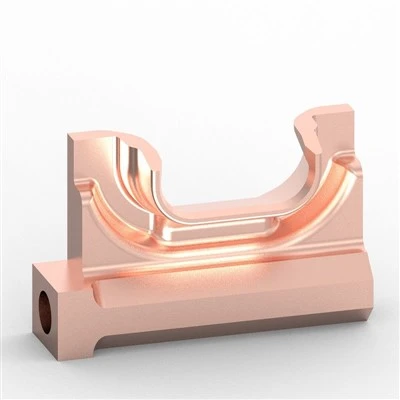
मोटर हाउसिंग प्रत्येक एनईवी पॉवरट्रेन सिरदर्द के केंद्र में होती है। उन्हें तेजी से गर्मी कम करने, कंपन और थर्मल साइक्लिंग के तहत एक विश्वसनीय सील रखने और हल्के रहने की जरूरत है। वे तीन माँगें लगातार एक-दूसरे के विरुद्ध खींचती रहती हैं। सख्त प्रोटोटाइप शेड्यूल और असंगत आपूर्तिकर्ता पैदावार केवल समस्या को बदतर बनाती है।
एक अच्छी तरह से निष्पादित 5 एक्सिस मिलिंग पार्ट दृष्टिकोण अधिकांश अन्य प्रक्रिया विकल्पों की तुलना में इनमें से अधिक संघर्षों को हल करता है। यह मार्गदर्शिका खरीद और इंजीनियरिंग नेतृत्वकर्ताओं के लिए लिखी गई है, जिन्हें सिद्धांत की नहीं, बल्कि व्यावहारिक उत्तर की आवश्यकता है।
एनईवी मोटर हाउसिंग को मशीन से बनाना बेहद कठिन क्यों है?

थर्मल प्रबंधन बनाम संरचनात्मक ताकत
ईवी मोटरें 15,000 आरपीएम से आगे घूमते समय कई किलोवाट लगातार गर्मी छोड़ती हैं। स्टेटर और रोटर को संरेखित रखने के लिए पर्याप्त कठोर रहते हुए आवास को उस गर्मी को आमतौर पर कूलिंग जैकेट या पंखों के माध्यम से दूर ले जाना होता है। पतली दीवारें (3-5 मिमी) गर्मी और वजन दोनों में मदद करती हैं, लेकिन जब आप उन्हें जकड़ते हैं या काटने का बल लगाते हैं तो वे विकृत भी हो जाती हैं।
जटिल आंतरिक ज्यामिति
कूलिंग चैनल, माउंटिंग बॉस, सील ग्रूव्स और केबल निकास अंडरकट्स और कोणीय सतह बनाते हैं जिन तक 3-अक्ष मशीनें कई सेटअपों के बिना पहुंचने के लिए संघर्ष करती हैं।
असर वाली सीटों और शाफ्ट संरेखण के लिए कड़ी सहनशीलता
विशिष्ट उत्पादन आवश्यकताएँ इस प्रकार दिखती हैं:
स्टेटर/रोटर बोर संकेंद्रितता 0.01 मिमी से कम या उसके बराबर
बियरिंग सीट की गोलाई 0.005–0.008 मिमी
असर सीट का व्यास ±0.005 मिमी
सामने की ओर से {{0} से {{1} पीछे की बीयरिंग की सघनता 0.02 मिमी से कम या उसके बराबर
उद्योग डेटा से पता चलता है कि पारंपरिक बहु-सेटअप प्रक्रियाएं आवास और शाफ्ट के लिए संयुक्त स्क्रैप दरों को 12% तक बढ़ा सकती हैं। एक बार जब भाग फिक्स्चर छोड़ देता है तो केवल पतली दीवार स्प्रिंगबैक से अक्सर 0.04-0.08 मिमी की त्रुटि उत्पन्न होती है। प्रारंभिक उत्पादन बैच आमतौर पर सरंध्रता या सील {{8}सतह के मुद्दों से 5% रिसाव दर दिखाते हैं; परिपक्व प्रक्रियाएँ इसे 1% से नीचे ले जाती हैं।
ये संख्याएँ बताती हैं कि क्यों मोटर हाउसिंग नियमित रूप से लागत और समयावधि दोनों पर उच्चतम जोखिम वाली वस्तु बन जाती है।
इस भाग के लिए 5-एक्सिस मिलिंग सही प्रक्रिया क्यों है?
हर बार जब कोई हिस्सा खाली कर दिया जाता है और स्थानांतरित कर दिया जाता है, तो ज्यामितीय संबंध ख़राब हो जाते हैं।5-एक्सिस सीएनसी मशीनिंग पार्ट्समहत्वपूर्ण छिद्रों, माउंटिंग फेस, कूलिंग सुविधाओं और कोणीय सतहों को एक ही सेटअप में पूरा करें। वह एकल परिवर्तन उस स्टैक को हटा देता है जो नियमित रूप से 0.01 मिमी संकेंद्रितता विंडो से अधिक हो जाता है।
वही मशीनें घुमावदार कूलिंग फिन्स और कोणीय माउंटिंग फेस को बिना किसी विशेष फिक्स्चर या सेकेंडरी ऑपरेशन के संभालती हैं। छोटे उपकरण, बेहतर चिप प्रवाह और निरंतर जुड़ाव चक्र के समय में कटौती करते हुए सील खांचे और असर वाली सीटों पर सतह की फिनिश में सुधार करते हैं।
जब आप एक निर्दिष्ट करते हैं5 एक्सिस मिलिंग भागएक सक्षम 5{2}}अक्ष मिलिंग निर्माता से, आप ज्यामितीय क्षमता और प्रक्रिया स्थिरता दोनों खरीद रहे हैं। पहली बार उपज में वृद्धि होती है, लीड समय पूर्वानुमानित हो जाता है, और विनिर्माण क्षमता की समस्याओं के कारण देर से होने वाले इंजीनियरिंग परिवर्तनों में तेजी से गिरावट आती है।
मोटर हाउसिंग के लिए सामग्री का चयन
एल्यूमीनियम मिश्र धातु (6061 / ए380)
अभी भी अधिकांश यात्री वाहनों के लिए डिफ़ॉल्ट {{0}वाहन कार्यक्रम {{1}T6 मशीनें साफ-सुथरी हैं, जंग को अच्छी तरह से रोकती हैं, और प्रभावी ढंग से गर्मी का संचालन करती हैं। A380 और इसी तरह के डाई-कास्टिंग ग्रेड तब काम करते हैं जब ब्लैंक कास्टिंग के रूप में शुरू होता है।
मैग्नीशियम कब समझ में आता है और कब नहीं
मैग्नीशियम मिश्र धातु (AZ91D या उच्च तापमान ग्रेड जैसे AE42) द्रव्यमान में लगभग 30-35% की कटौती करती है। इससे संवेदनशील या प्रीमियम वाहनों को श्रेणीबद्ध करने में मदद मिलती है। ट्रेडऑफ़ वास्तविक हैं: कम तापीय चालकता, उच्च सामग्री और प्रसंस्करण लागत, और अनिवार्य संक्षारण संरक्षण। अधिकांश कार्यक्रम तब तक एल्युमीनियम के साथ बने रहते हैं जब तक कि वजन में बचत से वाहन स्तर के लक्ष्यों में स्पष्ट रूप से सुधार नहीं हो जाता।
|
संपत्ति |
एल्यूमिनियम 6061-टी6 |
एल्युमीनियम A380 |
मैग्नीशियम AZ91D |
|
घनत्व (ग्राम/सेमी³) |
2.70 |
~2.74 |
~1.81 |
|
तापीय चालकता (W/m·K) |
~167 |
~96 |
~51–70 |
|
सापेक्ष सामग्री लागत |
आधारभूत |
निम्न-मध्यम |
उच्च |
|
संक्षारण प्रतिरोध |
अच्छा |
अच्छा |
कोटिंग की आवश्यकता है |
|
विशिष्ट उपयोग |
सीएनसी प्रोटोटाइप और उत्पादन |
उच्च-वॉल्यूम कास्ट + मशीन |
अत्यंत हल्के कार्यक्रम |
प्रोटोटाइप से उत्पादन तक: क्या अपेक्षा करें
डिज़ाइन सत्यापन के लिए सीएनसी मिल्ड प्रोटोटाइप
बिलेट या उसके निकट नेट कास्ट ब्लैंक की 5{{1}अक्ष मशीनिंग कुछ दिनों से लेकर कुछ हफ्तों में कार्यात्मक भागों को वितरित करती है। ये प्रोटोटाइप हाई-वॉल्यूम टूलिंग में कटौती से पहले पूर्ण थर्मल, एनवीएच और असेंबली जांच का समर्थन करते हैं।
कम मात्रा में उत्पादन की ओर बढ़ना
समान फिक्स्चर, प्रोग्राम और निरीक्षण रूटीन पायलट और कम मात्रा वाले लॉट (दसियों से कुछ सौ टुकड़े) चला सकते हैं। प्रोटोटाइप और उत्पादन को एक सीएनसी मिलिंग फैक्ट्री में रखने से प्रक्रिया भिन्नता का सबसे बड़ा स्रोत समाप्त हो जाता है।
विशिष्ट लीड समय और सहनशीलता सीमाएँ
प्रोटोटाइप: 7-20 दिन
कम मात्रा में उत्पादन: प्रक्रिया रुकने के 3-8 सप्ताह बाद
प्राप्त करने योग्य सहनशीलता: क्रिटिकल बोर पर ±0.005–0.01 मिमी, एकल -सेटअप 5-अक्ष कार्य में सांद्रता 0.01 मिमी से कम या उसके बराबर
खोज शब्द जैसे "थोकसीएनसी मिल्ड प्रोटोटाइप"अक्सर ऐसी दुकानें सामने आती हैं जो पहले से ही एनईवी वॉल्यूम रैंप को समझती हैं। एक ही गुणवत्ता प्रणाली के तहत प्रोटोटाइप और उत्पादन मूल्य निर्धारण दोनों के लिए पूछें।
केस स्टडी - ईवी मोटर हाउसिंग मशीनिंग के लिए सनहिंगस्टोन्स का दृष्टिकोण
एक टियर{1}}1 आपूर्तिकर्ता सनहिंगस्टोन्स में एक तरल -ठंडे एल्यूमीनियम आवास के साथ आया था जो बीयरिंग-बोर सांद्रता और सील रिसाव पर 8-10% स्क्रैप चला रहा था। 3- और 4-अक्ष उपकरण पर एकाधिक सेटअप स्पष्ट मूल कारण थे।
टीम ने इस प्रक्रिया को कस्टम कम {{3}डिस्टॉर्शन फिक्स्चर और वास्तविक {{5}समय थर्मल मुआवजे के साथ एकल {{0}सेटअप 5{2}अक्ष रणनीति में स्थानांतरित कर दिया। स्टेटर बोर, दोनों बियरिंग सीटें, कूलिंग-चैनल निकास और माउंटिंग फेस एक ही क्लैंपिंग में समाप्त हो गए थे।
योग्यता के बाद परिणाम:
प्रथम -पास उपज 98% से ऊपर बढ़ी
सांद्रणता 0.008 मिमी के अंदर लगातार बनी रहती है
ऑर्डर से पहले उत्पादन लॉट तक लीड समय 30% से अधिक कम हो गया
दबाव परीक्षण के बाद रिसाव दर 1% से नीचे गिर गई
उसी रन में लाइटवेटिंग अनुशंसाएं भी शामिल की गईं जो उन्नत लाइटवेट विनिर्माण के आसपास व्यापक उद्योग प्रयासों के साथ संरेखित हुईं। ग्राहक ने डिज़ाइन को फ़्रीज़ कर दिया और आगे की प्रक्रिया में बदलाव किए बिना बड़े पैमाने पर उत्पादन शुरू कर दिया।
मोटर हाउसिंग पार्ट्स की सोर्सिंग करते समय खरीदार सामान्य गलतियाँ करते हैं
केवल इकाई मूल्य को देखते हुए और उपज और स्क्रैप लागत को नजरअंदाज करते हुए
विनिर्माण क्षमता फीडबैक के लिए डिज़ाइन को छोड़ना या उसका कम मूल्यांकन करना
प्रोटोटाइप के लिए एक आपूर्तिकर्ता का उपयोग करना और उत्पादन के लिए एक अलग आपूर्तिकर्ता का उपयोग करना
उन भागों पर बहु{{0}सेटअप प्रक्रियाओं को स्वीकार करना जिनकी सघनता स्टैकअप के लिए कोई जगह नहीं छोड़ती है
पतली दीवार एल्यूमीनियम में अवशिष्ट तनाव और थर्मल विरूपण को कम आंकना
पूर्ण सीएमएम रिपोर्ट और पहले लेख और चल रहे लॉट पर दबाव परीक्षण डेटा की आवश्यकता में विफल होना
इनमें से अधिकांश गलतियों में किसी भी शुद्ध मूल्य वार्ता की तुलना में अधिक समय और पैसा खर्च होता है।
अक्सर पूछे जाने वाले प्रश्न
प्रश्न: 5-अक्ष मिलिंग क्या है और यह ईवी भागों के लिए क्यों मायने रखती है?
ए: 5-अक्ष मिलिंग उपकरण या वर्कपीस को एक साथ पांच अक्षों में ले जाती है। जटिल सतहें और अंडरकट्स एक ही सेटअप में समाप्त होते हैं। मोटर हाउसिंग के लिए इसका मतलब है बेहतर संकेंद्रितता, कम विरूपण जोखिम और कम चक्र समय।
प्रश्न: मोटर हाउसिंग के लिए सीएनसी मिल्ड प्रोटोटाइप की लागत कितनी है?
उत्तर: लागत आकार, सामग्री और जटिलता पर निर्भर करती है। विशिष्ट 5-अक्ष एल्युमीनियम प्रोटोटाइप पहले कुछ टुकड़ों के लिए सैकड़ों से लेकर हजारों डॉलर के मध्य में उपलब्ध होते हैं। एक बार प्रक्रिया पैरामीटर लॉक हो जाने पर वॉल्यूम मूल्य निर्धारण तेजी से गिरता है।
प्रश्न: क्या एक निर्माता प्रोटोटाइपिंग और बड़े पैमाने पर उत्पादन दोनों संभाल सकता है?
उत्तर: हाँ-और इसे अत्यधिक प्राथमिकता दी जाती है। एक एकल 5-अक्ष मिलिंग निर्माता जो दोनों चरणों का मालिक है, देर-चरण भिन्नता के सबसे बड़े स्रोत को समाप्त कर देता है।
प्रश्न: 5-अक्ष सीएनसी मशीनिंग भागों के लिए लीड टाइम क्या है?
उ: प्रोटोटाइप आमतौर पर 1-3 सप्ताह में भेजे जाते हैं। कम मात्रा में उत्पादन लॉट में डिज़ाइन फ़्रीज़ होने और पहले लेख अनुमोदन के बाद आम तौर पर 3-8 सप्ताह लगते हैं।