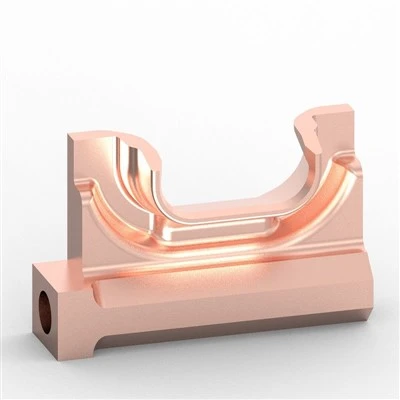
वास्तव में मिलिंग कंपाउंड मशीनिंग टर्न क्या है?
टर्न-मिलिंग शुद्ध टर्निंग नहीं है और यह शुद्ध मिलिंग नहीं है। यह एक मशीन पर एक एकीकृत प्रक्रिया है जो पूर्ण सीएनसी नियंत्रण के तहत लाइव टूलींग के साथ वर्कपीस रोटेशन को जोड़ती है। लाइव उपकरण, C{{3}अक्ष स्थिति, और अक्सर Y{{4}अक्ष या अतिरिक्त रोटरी कुल्हाड़ियाँ मशीन को चक से भाग को बाहर निकाले बिना बेलनाकार सतहों और जटिल प्रिज्मीय विशेषताओं दोनों को संभालने देती हैं।
पारंपरिक मार्ग: खराद → मिल → माध्यमिक संचालन → निरीक्षण।
टर्न-मिल रूट: एक चकिंग → पूर्ण टर्निंग + मिलिंग + ड्रिलिंग + टैपिंग → निरीक्षण।
क्योंकि भाग एक ही डेटाम पर रहता है, फ़ीचर से {{1} फ़ीचर संबंध लॉक रहते हैं। यहीं पर5-एक्सिस सीएनसी मशीनिंग पार्ट्सउनका वास्तविक मूल्य प्रदान करें। एक साथ या स्थितीय 5-अक्ष गति अंडरकट्स, कोणीय छिद्रों और समोच्च सतहों तक पहुंचती है जिन्हें अन्यथा कई फिक्स्चर की आवश्यकता होती है। इसका परिणाम सख्त ज्यामितीय सटीकता और बहुत कम गैर-काटने का समय है।
ऑटोमोटिव पार्ट्स को विशेष रूप से इसकी आवश्यकता क्यों है?
ऑटोमोटिव घटक उन मांगों को जोड़ते हैं जो अनुक्रमिक मशीनिंग खराब तरीके से संभालती हैं।
जटिल ज्यामिति
ट्रांसमिशन शाफ्ट, स्टीयरिंग नक्कल्स, टर्बोचार्जर हाउसिंग, कैमशाफ्ट और डिफरेंशियल पार्ट्स नियमित रूप से मिल्ड फ्लैट्स, कीवेज़, क्रॉस होल और समोच्च चेहरों के साथ मुड़े हुए व्यास को मिलाते हैं। एक सेटअप समाक्षीयता और कोणीय संबंधों को बरकरार रखता है।
कड़ी सहनशीलता
महत्वपूर्ण विशेषताएँ अक्सर ±0.01 मिमी या इससे कम होती हैं। हर बार पुनः क्लैम्पिंग से संभावित ढेर ऊपर आ जाता है। एकल -सेटअप टर्न-मिलिंग स्थितिगत त्रुटि को कम रखती है क्योंकि प्रत्येक सुविधा समान समन्वय प्रणाली साझा करती है।
सामग्री अपशिष्ट और लागत नियंत्रण
कम फिक्स्चर, कम हैंडलिंग और कम स्क्रैप प्रति भाग की कुल लागत को कम करते हैं। एल्यूमीनियम मिश्र धातु, स्टेनलेस स्टील, और टाइटेनियम ग्रेड हल्के या प्रदर्शन अनुप्रयोगों में आम तौर पर मशीन में साफ होते हैं जब उपकरण पथ एक प्रोग्राम में निरंतर रहते हैं।
दुकान डेटा और उद्योग रिपोर्टें लगातार 40-50% की चक्रीय समय कटौती दिखाती हैं, सेटअप गिनती कई परिचालनों से एक या दो तक गिरती है, और मल्टी-टास्किंग प्लेटफ़ॉर्म अनुक्रमिक मशीनों को प्रतिस्थापित करने के बाद संचयी त्रुटि में मापने योग्य गिरावट आती है।
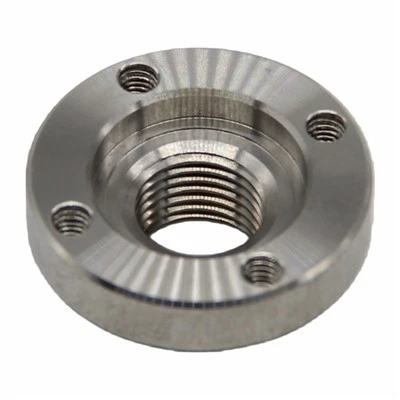
एक सेटअप बनाम पाँच: वास्तविक लागत और समय का अंतर
एक विशिष्ट जटिल ऑटोमोटिव शाफ्ट या नक्कल - शैली वाला भाग इस तरह दिखता है:
पारंपरिक प्रक्रिया (अक्सर 4-6 सेटअप): रफ टर्न → फिनिश टर्न → मिल फ्लैट्स और कीवेज़ → ड्रिल और टैप क्रॉस - छेद → सेकेंडरी मिल या ग्राइंड → अंतिम निरीक्षण। प्रत्येक स्थानांतरण के लिए नए फिक्सिंग, पुनः संकेत की आवश्यकता होती है, और गलत संरेखण का जोखिम होता है।
टर्न-मिल कंपाउंड प्रक्रिया (1-2 सेटअप): भाग को एक बार चक किया जाता है; मशीन एक सतत कार्यक्रम में सभी टर्निंग, मिलिंग, ड्रिलिंग और टैपिंग को पूरा करती है। उप-स्पिंडल स्थानांतरण, जब उपलब्ध हो, न्यूनतम ऑपरेटर हस्तक्षेप के साथ दोनों सिरों को पूरा करता है।
पर लाभ स्पष्ट रूप से दिखाई देता हैसीएनसी मिल्ड प्रोटोटाइपऑटोमोटिव परीक्षण के लिए. प्रोटोटाइप लीड समय कम हो जाता है क्योंकि मशीनों के बीच कोई कतार नहीं होती है और द्वितीयक फिक्स्चर के लिए कोई प्रतीक्षा नहीं होती है। डिज़ाइन टीमें तेजी से पुनरावृत्ति करती हैं और उच्च आत्मविश्वास के साथ उत्पादन में आगे बढ़ती हैं। वही एकल सेटअप तर्क बाद में वॉल्यूम रन में WIP, श्रम और फ़्लोर स्पेस को कम कर देता है।
टर्न{0}}मिलिंग से उत्पादन समय कैसे कम हो जाता है? यह अनुक्रमिक संचालन को एक सतत चक्र में संक्षिप्त कर देता है और अधिकांश अंतर-मशीन स्थानांतरण को हटा देता है। बचत ख़त्म किए गए सेटअप से आती है, स्पिंडल को तेज़ी से चलाने से नहीं।
|
मीट्रिक |
पारंपरिक बहु-मशीन प्रक्रिया |
टर्न-मिल/5-एक्सिस कंपाउंड प्रक्रिया |
विशिष्ट सुधार |
|
सेटअपों की संख्या |
4–6 |
1–2 |
60-80% की कमी |
|
लीड समय (जटिल भाग) |
आधारभूत |
40-50% छोटा |
महत्वपूर्ण |
|
संचयी स्थितीय त्रुटि जोखिम |
उच्चतर (ढेर-ऊपर) |
न्यूनतम (एकल डेटाम) |
प्रमुख गुणवत्ता लाभ |
|
फिक्सचर और हैंडलिंग लागत |
उच्च |
कम |
साफ़ बचत |
|
प्रोटोटाइप के लिए उपयुक्तता |
धीमी पुनरावृत्ति |
तेजी से सत्यापन |
मजबूत फायदा |
केस स्टडी - स्टीयरिंग/ड्राइव पर एक बाधा को दूर करना-शाफ्ट परिवार
एक विशिष्ट ऑटोमोटिव टियर आपूर्तिकर्ता को एक जटिल स्टीयरिंग {{0}नक्कल और ड्राइव{{1}शाफ़्ट परिवार पर बार-बार देरी का सामना करना पड़ा। पारंपरिक रूटिंग में कई मशीनों और पांच या अधिक सेटअपों का उपयोग किया जाता था। गंभीर बोर और बढ़ते चेहरों ने संचयी सहनशीलता की समस्याएं दिखाईं; यहां तक कि मध्यम बैचों को भी कई सप्ताह लग गए।
पुर्जों को 5{{1}अक्ष सक्षम टर्न-मिल प्लेटफॉर्म पर ले जाया गया। सभी महत्वपूर्ण विशेषताएं एक या दो क्लैम्पिंग में समाप्त हो गईं। समान बदलावों के परिणामों में सेटअप समय में लगभग आधी कटौती, मशीनिंग समय 15-40% कम होना, समग्र लीड समय 40-50% कम होना और डेटा ट्रांसफर गायब होने के कारण प्रथम-पास उपज में सुधार शामिल है। प्रक्रिया नियंत्रण ने प्रोटोटाइप से वॉल्यूम तक ISO 9001 और IATF 16949 फ्रेमवर्क का पालन किया।
परिवर्तन केवल तकनीकी नहीं, बल्कि क्रियाशील था।
सही 5-एक्सिस सीएनसी मशीनिंग निर्माता/फ़ैक्टरी का चयन कैसे करें
जब आप 5-अक्ष सीएनसी मशीनिंग निर्माता या 5-अक्ष सीएनसी मशीनिंग कारखाने का मूल्यांकन करते हैं, तो दावों के बजाय ठोस सबूत देखें:
मशीन की क्षमता: लाइव टूलींग, पर्याप्त स्पिंडल पावर और पर्याप्त टूल क्षमता के साथ ट्रू मिल टर्न या एक साथ 5-अक्ष प्लेटफ़ॉर्म।
सामग्री अनुभव: ऑटोमोटिव कार्यक्रमों में आम एल्यूमीनियम मिश्र धातु, स्टेनलेस स्टील और टाइटेनियम के साथ सिद्ध कार्य।
गुणवत्ता प्रणालियाँ: सीएमएम, प्रक्रिया जांच में, और दस्तावेज़ीकृत निरीक्षण योजनाएँ जो ±0.01 मिमी (या सख्त) आवश्यकताओं का समर्थन करती हैं।
प्रोटोटाइप से {{1} उत्पादन निरंतरता: पूरी प्रक्रिया को फिर से पूरा किए बिना सीएनसी मिल्ड प्रोटोटाइप से थोक सीएनसी मिल्ड ऑटोमोटिव पार्ट्स में स्थानांतरित करने की क्षमता।
प्रक्रिया पारदर्शिता: सेटअप रणनीति, स्थिरता दर्शन और वे आपकी विशिष्ट ज्यामिति पर डेटा को कैसे नियंत्रित करते हैं, इस पर चर्चा करने की इच्छा।
एक विश्वसनीय परिशुद्ध ऑटोमोटिव पार्ट्स आपूर्तिकर्ता चीन (या अन्यत्र) वास्तविक पार्ट उदाहरण दिखाएगा और आपके पार्ट परिवार के लिए मल्टी {{1} एक्सिस सीएनसी मशीनिंग बनाम पारंपरिक मशीनिंग के व्यापार-बंद के बारे में बात करेगा।
अक्सर पूछे जाने वाले प्रश्न
प्रश्न: 5-अक्ष मिलिंग और टर्न-मिलिंग कंपाउंड मशीनिंग के बीच क्या अंतर है?
उत्तर: 5-अक्ष मिलिंग आमतौर पर दो रोटरी अक्षों वाली एक मिलिंग मशीन को संदर्भित करती है जो एक या कुछ सेटअपों में जटिल सतहों तक पहुंच सकती है। टर्न{3}मिलिंग (या मिल{6}}टर्न केंद्र एक टर्निंग प्लेटफॉर्म से शुरू होते हैं और लाइव टूलींग और अतिरिक्त अक्षों के माध्यम से मिलिंग क्षमता जोड़ते हैं। कई मौजूदा मशीनें दोनों शक्तियों को जोड़ती हैं, जिससे एक ही वातावरण में पूर्ण बेलनाकार और प्रिज्मीय कार्य की अनुमति मिलती है। घूर्णी भागों के लिए जिन्हें मिल्ड सुविधाओं की भी आवश्यकता होती है, टर्न-मिल दृष्टिकोण अक्सर सबसे कुशल होता है।
प्रश्न: क्या टर्न -मिलिंग पारंपरिक सीएनसी मशीनिंग से अधिक महंगी है?
उ: प्रति घंटा दरें अधिक हो सकती हैं, फिर भी कुल आंशिक लागत अक्सर कम होती है। हटाए गए सेटअप, कम फिक्स्चर, कम स्क्रैप, और कम लीड समय आम तौर पर दर अंतर को ऑफसेट करने से कहीं अधिक है {{1}विशेष रूप से जटिल भागों या कम {{2}से -मध्यम वॉल्यूम पर जहां सेटअप समय हावी होता है।
प्रश्न: क्या टर्न{0}}मिलिंग प्रोटोटाइपिंग और बड़े पैमाने पर उत्पादन दोनों को संभाल सकती है?
उत्तर: हाँ. एकल सेटअप लाभ वास्तव में कम मात्रा में सबसे मजबूत होता है क्योंकि सेटअप ओवरहेड कम टुकड़ों में फैला होता है। जब मशीन स्वचालन या दोहरी स्पिंडल ले जाती है तो वही प्रक्रिया उच्च मात्रा में साफ-सुथरी हो जाती है।
प्रश्न: 5-अक्ष सीएनसी मशीनिंग भागों के साथ कौन सी सामग्री सबसे अच्छा काम करती है?
ए: एल्यूमीनियम मिश्र धातु (6061, 7075 और समान), स्टेनलेस स्टील, मिश्र धातु स्टील और टाइटेनियम सभी नियमित रूप से संसाधित होते हैं। सफलता कुल्हाड़ियों की संख्या की तुलना में सही टूलींग, गति और फ़ीड और शीतलक रणनीति पर अधिक निर्भर करती है।
प्रश्न: मैं एक विश्वसनीय 5-अक्ष सीएनसी मशीनिंग निर्माता कैसे ढूंढूं?
उत्तर: प्रासंगिक उपकरण, सामग्री अनुभव, गुणवत्ता प्रमाणन (ऑटोमोटिव के लिए आईएसओ 9001 / आईएटीएफ 16949), और नमूना प्रक्रिया दस्तावेज़ीकरण के साक्ष्य मांगें। विशेष रूप से पूछें कि दुकान आपकी ज्यामिति पर सेटअप को कम करने और डेटाम को नियंत्रित करने की कैसे योजना बना रही है। एक पारदर्शी भागीदार सामान्य क्षमता सूची बेचने के बजाय वास्तविक ट्रेडऑफ़ पर चर्चा करेगा।