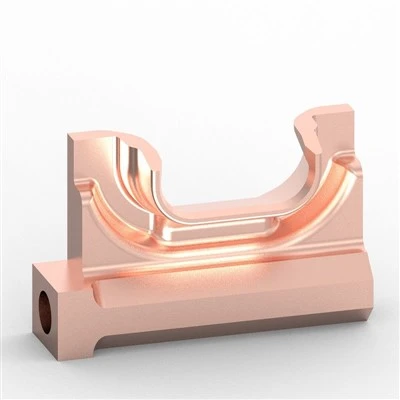
एक ऑटोमोटिव इंजीनियर के पास अगली डिज़ाइन समीक्षा तक छह सप्ताह का समय होता है। टीम को फिट जांच और सीमित कार्यात्मक परीक्षण के लिए 30-50 कार्यात्मक प्रोटोटाइप भागों {{3}ग्रिल अनुभाग, आंतरिक प्रतिधारण क्लिप, सेंसर हाउसिंग {{4}की आवश्यकता है। कठिन टूलींग में महीनों लगेंगे और लागत वर्तमान बजट की अनुमति से कहीं अधिक होगी। अधिकांश 3डी -मुद्रित हिस्से जल्दी आ जाते हैं लेकिन सार्थक परीक्षण के लिए आवश्यक असेंबली सहनशीलता या सामग्री व्यवहार को बनाए रखने में विफल रहते हैं।
वैक्यूम कास्टिंग एक व्यावहारिक मध्य मार्ग प्रदान करता है। यह यूरेथेन भागों का उत्पादन करता है जो महीनों के बजाय दिनों में उत्पादन प्लास्टिक के करीब व्यवहार करते हैं, ऐसी लागत पर जो कम मात्रा में ऑटो पार्ट्स उत्पादन के लिए समझ में आता है। उन हिस्सों की सटीकता काफी हद तक मास्टर मॉडल पर निर्भर करती है। विशेष रूप से यहीं पर सटीक सीएनसी मिलिंग होती हैउच्च सहनशीलता मिलिंगजटिल विशेषताओं का, महत्वपूर्ण हो जाता है।
ऑटोमोटिव टीमें वैक्यूम कास्टिंग की ओर क्यों रुख कर रही हैं?
पारंपरिक टूलींग के साथ लागत की समस्या
उच्च मात्रा में उत्पादन के लिए इंजेक्शन {{0} मोल्ड टूलींग सही विकल्प बना हुआ है। हालाँकि, शुरुआती और मध्य चरण के प्रोटोटाइप के लिए, समयसीमा और लागत शायद ही कभी इसे उचित ठहराती है। स्टील या एल्युमीनियम सांचों के लिए लंबे डिज़ाइन, मशीनिंग और परीक्षण चक्र की आवश्यकता होती है। जब मात्रा कुछ सौ टुकड़ों से कम रहती है, तो प्रति भाग की लागत तेजी से बढ़ जाती है, और उपकरण काटने के बाद कोई भी डिज़ाइन परिवर्तन और देरी और खर्च पैदा करता है।
मानक 3डी प्रिंटिंग में परिशुद्धता का अंतर
एफडीएम और एसएलए तेजी से जटिल आकार प्रदान करते हैं। वे अक्सर लगातार दीवार की मोटाई, संभोग सुविधाओं में स्थितिगत सटीकता और उत्पादन प्लास्टिक का अनुमान लगाने वाले भौतिक गुणों में कम पड़ जाते हैं। कई ऑटोमोटिव असेंबलियों को महत्वपूर्ण आयामों पर ±0.1 मिमी या उससे अधिक की आवश्यकता होती है। मुद्रित भागों को अक्सर अतिरिक्त मशीनिंग की आवश्यकता होती है या बस फिट जांच पास नहीं करते हैं।
वैक्यूम कास्टिंग इस अंतर को काफी हद तक बंद कर देती है। एक अच्छी तरह से निर्मित सिलिकॉन मोल्ड, एक सटीक मशीन मास्टर से लिया गया, बेहतर आयामी स्थिरता और अधिक यथार्थवादी सामग्री प्रदर्शन के साथ 20-50 भागों का उत्पादन कर सकता है। अनुभवी वैक्यूम कास्टिंग निर्माता और रैपिड प्रोटोटाइप कारखाने शेड्यूल और लागत दोनों को नियंत्रण में रखने के लिए नियमित रूप से प्रक्रिया को उच्च सहनशीलता मिलिंग के साथ जोड़ते हैं।
वैक्यूम कास्टिंग कैसे काम करती है, सामान्य अंग्रेजी में
मास्टर मॉडल से सिलिकॉन मोल्ड तक
हर चीज़ एक सटीक मास्टर पैटर्न से शुरू होती है। जब सहनशीलता मायने रखती है, तो वह मास्टर लगभग हमेशा एडिटिव तरीकों के बजाय सटीक सीएनसी मिलिंग द्वारा निर्मित होता है। मास्टर को एक मोल्ड बॉक्स में रखा जाता है और उसके चारों ओर तरल सिलिकॉन डाला जाता है। ठीक होने के बाद, सिलिकॉन को खोला जाता है और मास्टर को हटा दिया जाता है, जिससे एक लचीली गुहा निकल जाती है जो मूल ज्यामिति की नकल करती है।
वैक्यूम के तहत ढलाई - ऑटो पार्ट्स के लिए यह क्यों मायने रखता है
हवा के बुलबुले और अधूरा भराव आयामी सटीकता और सतह की गुणवत्ता को बर्बाद कर देता है। वैक्यूम के तहत कास्टिंग करने से फंसी हुई हवा निकल जाती है जिससे रेज़िन बारीक विवरण और पतली दीवारों तक पहुंच सकता है। परिणाम उन घटकों के लिए अधिक सघन, अधिक सुसंगत भागों के लिए महत्वपूर्ण है जिन्हें बाद में अन्य भागों के साथ जोड़ना होगा या कंपन, थर्मल या सीलिंग परीक्षणों का सामना करना होगा।
विशिष्ट चरण:
डिज़ाइन समीक्षा ड्राफ्ट कोणों, दीवार की मोटाई और महत्वपूर्ण सहनशीलता पर केंद्रित है।
मास्टर मॉडल की परिशुद्धता सीएनसी मिलिंग (या मल्टी - कैविटी टूल्स के लिए मल्टीपल मास्टर्स), अक्सर उच्च सहनशीलता मिलिंग का उपयोग करते हुएजटिल मिलिंग घटक.
मास्टर के चारों ओर सिलिकॉन मोल्ड बनाना।
पॉलीयुरेथेन रेज़िन की वैक्यूम कास्टिंग।
इलाज, डीमोल्डिंग, और कोई भी माध्यमिक संचालन जैसे ट्रिमिंग या लाइट मशीनिंग।
सीएडी और वितरण के विरुद्ध निरीक्षण।
क्योंकि मास्टर उच्च सहनशीलता सीएनसी कार्य से आता है, मोल्ड और कास्ट भागों को सिलिकॉन उपकरण के उपयोगी जीवन में वह सटीकता प्राप्त होती है।
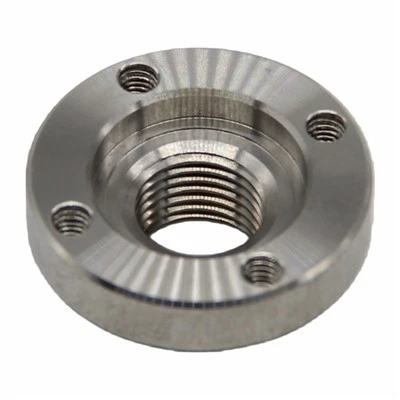
जहां सटीक सीएनसी मिलिंग प्रक्रिया में फिट बैठती है
उच्च सहनशीलता मिलिंग के साथ मास्टर पैटर्न का निर्माण
मास्टर प्रत्येक आगामी भाग के लिए सटीकता सीमा निर्धारित करता है। एक सक्षम मशीन पर उच्च सहनशीलता वाली मिलिंग, उचित फिक्सिंग और माप के साथ, उन विशेषताओं को धारण कर सकती है जिन्हें अधिकांश एडिटिव प्रक्रियाएं पहले प्रयास में मिलान करने के लिए संघर्ष करती हैं। बॉस लगाना, स्नैप फिट करना, सतहों को सील करना और पिन लगाना सभी फायदेमंद होते हैं। कई सीएनसी मिलिंग निर्माता जो ऑटोमोटिव क्षेत्र की सेवा करते हैं, विशेष रूप से सिलिकॉन मोल्ड कास्टिंग के लिए इन मास्टर्स पर ध्यान केंद्रित करते हैं।
मल्टी-कैविटी मोल्ड्स के लिए जटिल मिलिंग घटकों को संभालना
जब मुट्ठी भर से अधिक समान भागों की तुरंत आवश्यकता होती है, तो मल्टी - कैविटी सिलिकॉन मोल्ड व्यावहारिक हो जाते हैं। जटिल मिलिंग घटकों {{2}अंडरकट्स, पतली दीवारें, गहरी जेबें, बहु-पक्षीय ज्यामिति {{4}को नियमित रूप से मास्टर के रूप में मशीनीकृत किया जाता है। यही क्षमता थोक सटीक मिल्ड ऑटो घटकों का भी समर्थन करती है जब मात्रा या सामग्री की आवश्यकताएं परियोजना को वैक्यूम कास्टिंग से आगे सीधे सीएनसी उत्पादन में ले जाती हैं।
जो टीमें मास्टर मॉडल गुणवत्ता को गैर-परक्राम्य मानती हैं, उन्हें आमतौर पर कड़ी स्थिरता और पुनरावृत्ति लूप दिखाई देते हैं।
वैक्यूम कास्टिंग बनाम अन्य रैपिड प्रोटोटाइप विधियाँ
|
मापदंड |
वैक्यूम कास्टिंग |
एफडीएम/एसएलए 3डी प्रिंटिंग |
प्रत्यक्ष सीएनसी मशीनिंग |
|
विशिष्ट लीड समय (पहला बैच) |
5-12 दिन |
1-5 दिन |
3-10 दिन |
|
20-50 भागों की लागत |
न्यून मध्यम |
कम |
मध्यम ऊँचाई |
|
भौतिक यथार्थवाद |
मजबूत (पीयू रेजिन की विस्तृत श्रृंखला) |
मध्यम से अच्छा |
उत्कृष्ट (सच्ची उत्पादन सामग्री) |
|
प्राप्य सहनशीलता |
±0.1–0.3 मिमी (मास्टर पर निर्भर करता है) |
±0.2–0.5 मिमी विशिष्ट |
±0.05–0.1 मिमी या बेहतर |
|
सतही समापन |
उत्पादन के करीब |
अक्सर पोस्ट-प्रसंस्करण की आवश्यकता होती है |
मशीनीकृत, इसे और अधिक परिष्कृत किया जा सकता है |
|
सर्वोत्तम मात्रा सीमा |
प्रति मोल्ड 10-100 भाग |
1-20 भाग |
1–50+ (ज्यामिति पर निर्भर) |
|
के लिए आदर्श |
कार्यात्मक प्रोटोटाइप, कम मात्रा वाले ऑटो पार्ट्स |
प्रारंभिक दृश्य या अवधारणा मॉडल |
उच्च परिशुद्धता एकल या धातु भाग |
वैक्यूम कास्टिंग शुद्ध योगात्मक और शुद्ध घटाव मार्गों के बीच बैठता है। यह छोटे बैचों के लिए हार्ड टूलींग या लंबे सीएनसी रन की तुलना में तेज़ और अधिक किफायती है, जबकि कार्यात्मक ऑटोमोटिव परीक्षण के लिए अधिकांश मुद्रित भागों की तुलना में बेहतर सामग्री मिलान और कड़ी सहनशीलता प्रदान करता है। यूरेथेन कास्टिंग बनाम सीएनसी मशीनिंग अक्सर एक या एक विकल्प कम और प्रत्येक का उपयोग कब करना है का प्रश्न अधिक होता है।
वास्तविक-विश्व अनुप्रयोग उदाहरण
एक सामान्य अनुरोध में आंतरिक क्लिप का एक परिवार या एक सेंसर हाउसिंग सेट शामिल होता है जिसे टूलींग रिलीज से पहले फिट, क्लिप बल और बुनियादी पर्यावरणीय जोखिम के लिए जांचा जाना चाहिए। ग्राहक सीएडी की आपूर्ति करता है और ±0.15 मिमी के आसपास महत्वपूर्ण सहनशीलता के साथ 30-50 रेंज में मात्रा निर्दिष्ट करता है।
परिशुद्धता सीएनसी मिलिंगस्वामी को उन सहनशीलता के लिए तैयार करता है। सिलिकॉन मोल्ड मास्टर्स से बनाए जाते हैं, और पहला वैक्यूम कास्ट बैच आम तौर पर 8-12 कार्य दिवसों के भीतर भेजा जाता है। उन्हीं सांचों से बाद के बैच तेजी से पहुंचते हैं। "केवल प्रोटोटाइप" मूल्यांकन के बजाय सार्थक असेंबली और कार्यात्मक जांच के लिए भाग - से - भाग भिन्नता काफी कम रहती है। यदि कोई डिज़ाइन परिवर्तन दिखाई देता है, तो मास्टर को संशोधित किया जा सकता है और नए हार्ड टूलींग की लागत के बिना नए हिस्से डाले जा सकते हैं। यह संयोजन {{11}उच्च{{12}सहिष्णुता मिल्ड मास्टर्स और वैक्यूम कास्टिंग{{13}कई कम मात्रा वाले ऑटो पार्ट्स विकास कार्यक्रमों के लिए एक मानक मार्ग बन गया है।
गुणवत्ता संबंधी विचार
ऑटोमोटिव कार्यक्रमों की सेवा देने वाले आपूर्तिकर्ता सामान्य रूप से स्थापित गुणवत्ता प्रणालियों के तहत काम करते हैं और सामग्री ट्रैसेबिलिटी, आयामी रिपोर्ट और प्रक्रिया दस्तावेज़ीकरण प्रदान कर सकते हैं। खरीदारों को सामान्य दावों पर भरोसा करने के बजाय उन विशिष्ट प्रमाणपत्रों और माप क्षमता की पुष्टि करनी चाहिए जो उनके कार्यक्रम की आवश्यकताओं से मेल खाते हों।
अक्सर पूछे जाने वाले प्रश्न
प्रश्न: ऑटोमोटिव उद्योग में वैक्यूम कास्टिंग का उपयोग किस लिए किया जाता है?
ए: कार्यात्मक प्रोटोटाइप, उपस्थिति मॉडल, और प्लास्टिक की कम मात्रा में चलने वाली सामग्री, जैसे कि ग्रिल अनुभाग, आंतरिक क्लिप, आवास और नलिकाएं जैसे घटक, विशेष रूप से जब इंजेक्शन मोल्डिंग और सहनशीलता के लिए मात्रा बहुत कम होती है या सामग्री सामान्य 3 डी प्रिंटिंग परिणामों से अधिक होती है।
प्रश्न: वैक्यूम कास्टिंग प्रोटोटाइपिंग चक्र में कितना समय लगता है?
उत्तर: स्वीकृत सीएडी से लेकर पहले भाग तक, अधिकांश परियोजनाएं मास्टर जटिलता, कैविटी गिनती और परिष्करण आवश्यकताओं के आधार पर 5-12 कार्य दिवस की सीमा में आती हैं। किसी मौजूदा साँचे से बैचों का अनुसरण जल्दी होता है।
प्रश्न: क्या कार्यात्मक ऑटोमोटिव परीक्षण के लिए वैक्यूम कास्टिंग पर्याप्त सटीक है?
उत्तर: हाँ, जब मास्टर उच्च सहनशीलता मिलिंग द्वारा बनाया जाता है और प्रक्रिया नियंत्रित होती है। महत्वपूर्ण आयाम अक्सर ±0.1–0.2 मिमी होते हैं, जो कई फिट, असेंबली और सीमित कार्यात्मक जांच के लिए पर्याप्त हैं। अंतिम उत्पादन सत्यापन के लिए अभी भी उत्पादन उपकरण और सामग्री की आवश्यकता होती है।
प्रश्न: वैक्यूम कास्टिंग और सीएनसी मिलिंग के बीच क्या अंतर है?
A: CNC milling creates the final part (or the master) by cutting solid stock. Vacuum casting multiplies a master into multiple polyurethane parts through a silicone mold. The two methods work well together: CNC supplies the accurate master; vacuum casting produces the volume efficiently.
प्रश्न: एक सिलिकॉन मोल्ड कितने भागों का उत्पादन कर सकता है?
ए: आमतौर पर 20-50 अच्छे हिस्से। ज्यामिति, राल की पसंद और हैंडलिंग मोल्ड के जीवन को प्रभावित करती है। आक्रामक अंडरकट्स इसे कम करते हैं; सरल आकार और सावधानीपूर्वक प्रक्रिया नियंत्रण इसका विस्तार करते हैं।