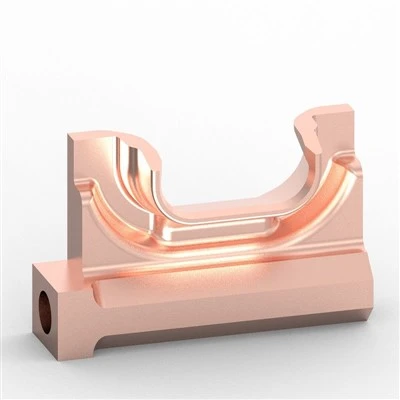
यदि आप किसी ऑटोमोटिव पार्ट्स आपूर्तिकर्ता के लिए उत्पादन का प्रबंधन करते हैं, तो आप पहले से ही निराशा जानते हैं। एक नया मोटर हाउसिंग या टर्बो घटक फर्श पर उतरता है। आपकी 3{5}}अक्ष मशीनों को हर चेहरे और अंडरकट तक पहुंचने के लिए चार या पांच सेटअप की आवश्यकता होती है। हर बार जब भाग को साफ किया जाता है और उलट दिया जाता है, तो थोड़ी सी त्रुटि आ जाती है। जब तक यह अंतिम निरीक्षण तक पहुंचता है, तब तक सहनशीलता स्टैक-अप आपके मार्जिन को खा चुका होता है, स्क्रैप चढ़ रहा होता है, और ग्राहक पहले से ही पूछ रहा होता है कि शिपमेंट में फिर से देरी क्यों हो रही है।
यही सटीक कारण है कि अधिक ओईएम और टियर -1 आपूर्तिकर्ता अपने सबसे कठिन प्रिसिजन सीएनसी मिलिंग कार्य को 5-अक्ष मशीनों पर ले जा रहे हैं। यह ब्रोशर के लिए नवीनतम उपकरण खरीदने के बारे में नहीं है। यह किसी हिस्से को छूने की संख्या में कटौती करने, प्रत्येक सुविधा को मूल डेटाम पर लॉक रखने और सामान्य नाटक के बिना कड़ी सहनशीलता वाले हिस्सों को वितरित करने के बारे में है।
कार के पुर्जों के लिए पारंपरिक 3-एक्सिस मिलिंग के साथ वास्तविक समस्या
एकाधिक सेटअप त्रुटि के लिए अधिक जगह बनाते हैं
प्रत्येक पुनः -स्थिरता एक छोटी स्थानांतरण त्रुटि उत्पन्न करती है - सामान्यतः 0.025–0.13 मिमी। ट्रांसमिशन केस या ईवी मोटर हाउसिंग पर जिसमें पांच तरफ सुविधाओं की आवश्यकता होती है, वे त्रुटियां तेजी से बढ़ती हैं। एक आपूर्तिकर्ता जिसके साथ हमने काम किया, उसने बारह बोर स्थानों पर 0.18 मिमी संचयी त्रुटि देखी; इसका लगभग आधा हिस्सा फिक्सचर शिफ्ट से आया। जब प्रिंट 0.05 मिमी के अंदर सही स्थिति की मांग करता है, तो वह ढेर स्क्रैप या महंगी रीवर्क में बदल जाता है।
जटिल ज्यामितियाँ जिन तक 3-अक्ष साफ़-साफ़ पहुँच नहीं सकता
आंतरिक तेल गैलरी, टर्बोचार्जर पहियों, पतली दीवार एल्यूमीनियम निलंबन पोर, और ईवी मोटर संरचनाओं के अंदर शीतलन चैनलों के साथ इंजन आवास, सभी में अंडरकट, मिश्रित कोण, या निरंतर मुक्त - रूप वाली सतहें होती हैं। एक 3-अक्ष मशीन को या तो विशेष कोण वाले हेड और कई फिक्स्चर की आवश्यकता होती है या चरण और असंगत सतह फिनिश की आवश्यकता होती है। परिणाम लंबे चक्र समय, अतिरिक्त माध्यमिक संचालन और गुणवत्ता है जो बैच से बैच में भिन्न होता है।
संक्षेप में, आपको जितने अधिक सेटअप की आवश्यकता होगी, इसे सुसंगत बनाए रखना उतना ही कठिन हो जाएगाउच्च सहनशीलता मिलिंगएक प्रोडक्शन रन के परिणाम।
5-अक्ष मशीनिंग को क्या अलग बनाता है (सादी अंग्रेजी में)
एक 3{{1}अक्ष मशीन उपकरण को ऊपर{2}नीचे, बाएँ{3}दाएँ और आगे-पीछे ले जाती है। एक 5-अक्ष मशीन दो रोटरी अक्ष जोड़ती है ताकि कटर (या भाग) झुक सके और घूम सके। उपकरण लगभग किसी भी दिशा से वर्कपीस तक पहुंच सकता है, जबकि भाग एक स्थिरता में बंद रहता है।
एक सेटअप, एकाधिक कोण - यह प्रिसिजन सीएनसी मिलिंग के लिए क्यों महत्वपूर्ण है
क्योंकि भाग कभी भी मूल आधार नहीं छोड़ता है, प्रत्येक छेद, चेहरा और समोच्च एक ही शून्य बिंदु के सापेक्ष काटा जाता है। सुविधाओं के बीच स्थितीय सटीकता फिक्स्चर त्रुटि जमा होने के बजाय मशीन की अपनी पुनरावृत्ति के भीतर रहती है। वह एकल सेटअप दृष्टिकोण विश्वसनीय का व्यावहारिक आधार हैपरिशुद्धता सीएनसी मिलिंगजटिल भागों पर.
हाई टॉलरेंस मिलिंग वास्तव में कहां से आती है
उच्च सहनशीलता जादुई रूप से प्रकट नहीं होती क्योंकि मशीन में अतिरिक्त कुल्हाड़ियाँ हैं। यह उन वेरिएबल्स को हटाने से आता है जो सटीकता को नष्ट कर देते हैं - पुनः {{2}फिक्स्चरिंग, मशीनों के बीच थर्मल अंतर और ऑपरेटर हैंडलिंग। जब सब कुछ एक सतत प्रक्रिया में होता है, तो मशीन बेहतर टूल एंगेजमेंट कोण, कम कटिंग बल और अधिक सुसंगत सतह फिनिश रख सकती है। ऑपरेटर के वीरतापूर्ण प्रयास के बिना परिणाम अधिक सटीक स्थिति और फॉर्म सटीकता वाला होता है।
ऑटोमोटिव कंपनियों को विशेष रूप से इसकी आवश्यकता क्यों है?
ऑटोमोटिव डिज़ाइन अधिक जटिल होते जा रहे हैं जबकि वजन और पैकेजिंग संबंधी बाधाएँ कड़ी होती जा रही हैं। जिन भागों से सबसे अधिक लाभ होता है उनमें शामिल हैं:
जटिल शीतलक और तेल मार्ग के साथ इंजन और सिलेंडर - प्रमुख घटक
ट्रांसमिशन और डिफरेंशियल हाउसिंग जिन्हें सटीक बोर संरेखण की आवश्यकता होती है
टर्बोचार्जर और कंप्रेसर हाउसिंग मुक्त {{0}वायुगतिकीय सतह बनाते हैं
ईवी मोटर हाउसिंग, स्टेटर सपोर्ट, और संरचनात्मक बैटरी {{0}ट्रे सदस्य
हल्के एल्यूमीनियम निलंबन पोर, नियंत्रण हथियार, और सेंसर ब्रैकेट
इंटीग्रेटेड सेंसर माउंट और थर्मल {{0} प्रबंधन प्लेटें जो इसके योग्य हैंजटिल मिलिंग घटक
इलेक्ट्रिक वाहनों की ओर बदलाव में, इनमें से कई हिस्सों में सख्त ज्यामितीय सहनशीलता के साथ पतली दीवार एल्यूमीनियम का संयोजन होता है। मल्टी-एक्सिस मिलिंग सेवाएं निर्माताओं को पूरे हिस्से को एक या दो सेटअप में मशीन बनाने देती हैं, जिससे महत्वपूर्ण विशेषताओं के बीच संबंध संरक्षित होता है और समग्र लीड समय में कटौती होती है।
बदलाव के पीछे का डेटा
बाज़ार अनुसंधान इन माँगों के कारण लगातार 5-अक्ष उपकरणों में स्थिर वृद्धि दर्शाता है। वैश्विक 5-अक्ष सीएनसी मशीनिंग केंद्र बाजार का अगले कई वर्षों में लगभग 6-8% सीएजीआर पर विस्तार होने का अनुमान है, जिसमें ऑटोमोटिव खंड की मांग लगभग 25-30% होगी। भारी ईवी उत्पादन वाले क्षेत्रों में इसे अपनाना विशेष रूप से मजबूत है क्योंकि मोटर हाउसिंग, बैटरी बाड़ों और संरचनात्मक कास्टिंग की ज्यामिति पारंपरिक 3-अक्ष उपकरणों पर कुशलतापूर्वक उत्पादित नहीं की जा सकती है।
जो दुकानें उच्च {{0}सटीक ऑटोमोटिव कार्य को बहु-अक्ष प्लेटफार्मों पर ले जाती हैं, वे आम तौर पर 50-75% की सेटअप कटौती, जटिल भागों पर 70% या उससे अधिक की स्क्रैप दर में गिरावट और चक्रीय {{6}समय में सुधार की रिपोर्ट करती हैं जो उच्च मशीन की प्रति घंटा दर से कहीं अधिक है। संख्याएँ अब सैद्धांतिक नहीं हैं - वे ओईएम और उनके टियर-1 आपूर्तिकर्ताओं दोनों के क्रय पैटर्न में स्पष्ट रूप से दिखाई देते हैं।
केस स्टडी - कैसे सनहिंगस्टोन्स ने एक वास्तविक सहनशीलता समस्या का समाधान किया
एक मध्य {{0}आकार का टियर{7}}2 आपूर्तिकर्ता यूरोपीय ओईएम के लिए एल्युमीनियम ईवी मोटर हाउसिंग का उत्पादन कर रहा था। ड्राइंग के लिए सामान्य डेटाम के सापेक्ष ±0.02 मिमी वास्तविक स्थिति में रखे गए कई महत्वपूर्ण बोर और माउंटिंग चेहरों की आवश्यकता होती है। उनके मौजूदा 3-अक्ष कोशिकाओं पर भागों को चार सेटअप की आवश्यकता थी। संचयी त्रुटि ने सही स्थिति के परिणामों को सहनशीलता के किनारे (और कभी-कभी उससे भी ऊपर) धकेल दिया। प्रथम-पास उपज लगभग 82-85% थी, और अतिरिक्त निरीक्षण और पुनः कार्य प्रत्येक बैच पर डिलीवरी को लगभग दो सप्ताह तक बढ़ा रहे थे।
हमने उनके साथ प्रक्रिया की समीक्षा की और इन-प्रोसेस प्रोबिंग के साथ एक साथ 5{2}}अक्ष मशीन पर एकल{0}}सेटअप दृष्टिकोण का प्रस्ताव रखा। रिक्त स्थान को एक बार एक समर्पित फिक्स्चर पर क्लैंप किया गया था जिससे सभी आवश्यक सतहें उजागर हो गईं। प्रोग्राम ने प्रत्येक बोर, फेस और माउंटिंग फीचर को एक ही शून्य बिंदु से मशीनीकृत किया, जांच के साथ फिनिश पास होने से पहले महत्वपूर्ण आयामों की जांच की गई।
पहले उत्पादन लॉट के बाद परिणाम स्पष्ट थे:
सही स्थिति क्षमता लगभग सीपीके 0.9 से 1.5-1.7 रेंज में स्थानांतरित हो गई है
पहली बार {{0}पास उपज 97% से ऊपर चढ़ गई
रिक्त से पूर्ण भाग तक (सेटअप सहित) कुल समय में 40% से अधिक की गिरावट आई
दो सप्ताह का डिलीवरी बफ़र पुनः प्राप्त हो गया, और ग्राहक ने ऑर्डर की मात्रा बढ़ा दी
किसी भी विदेशी चीज़ की आवश्यकता नहीं थी - बस उस स्टैक को हटाना था {{1} जो पुरानी प्रक्रिया में बनाया गया था।
सही सीएनसी मिलिंग निर्माता/फैक्टरी का चयन कैसे करें
जब आप ऑटोमोटिव कार्य के लिए एक विश्वसनीय सीएनसी मिलिंग निर्माता या सीएनसी मिलिंग फैक्ट्री की तलाश शुरू करते हैं, तो मार्केटिंग भाषा के बजाय व्यावहारिक क्षमता पर ध्यान केंद्रित करें। यहां एक छोटी जांच सूची दी गई है जो उपयोगी साबित हुई है:
प्रमाणन और गुणवत्ता प्रणालियाँ - आईएसओ 9001 आधारभूत है; IATF 16949 या समकक्ष ऑटोमोटिव गुणवत्ता प्रणाली को दृढ़ता से प्राथमिकता दी जाती है।
वास्तविक 5{1}}अक्ष उपकरण और क्षमता - मशीन की सूची, स्पिंडल पावर, और क्या एक साथ पांच-अक्ष (न केवल 3+2) उपलब्ध है, इसके बारे में पूछें।
प्रक्रिया क्षमता डेटा - समान सामग्री और सहनशीलता पर हाल के सीपीके या पीपीके परिणामों का अनुरोध करें।
प्रोटोटाइपिंग और प्रथम {{0}लेख गति - क्या वे हफ्तों के बजाय दिनों में एक नया भाग बना सकते हैं?
बैच -डिलीवरी विश्वसनीयता - डिलीवरी के समय पर इतिहास देखें और वे वॉल्यूम रैंप को कैसे संभालते हैं।
सामग्री और द्वितीयक प्रक्रिया सीमा - एल्युमीनियम, स्टील, स्टेनलेस, और आयामी नियंत्रण खोए बिना गर्मी का समन्वय करने, उपचार, एनोडाइजिंग या कोटिंग करने की क्षमता।
इंजीनियरिंग सहायता - क्या वे व्यावहारिक डीएफएम फीडबैक प्रदान करते हैं जो पहली चिप काटने से पहले लागत को कम कर सकता है या विनिर्माण क्षमता में सुधार कर सकता है?
एक अच्छा साथी सामान्य दावों के बजाय डेटा और उदाहरणों के साथ इन बिंदुओं का उत्तर देगा।
तुलना: विशिष्ट ऑटोमोटिव परिशुद्धता भागों के लिए 3-अक्ष बनाम 5-अक्ष
|
पहलू |
पारंपरिक 3-अक्ष |
5-एक्सिस सीएनसी मशीनिंग |
|
सेटअपों की संख्या |
3-6 चेहरे के अनेक भागों के लिए विशिष्ट |
आमतौर पर 1 (कभी-कभी 2) |
|
सहनशीलता का ढेर जोखिम बढ़ गया है |
उच्च - प्रत्येक पुन: -फिक्स्चर त्रुटि जोड़ता है |
निम्न - एकल डेटाम बनाए रखा गया |
|
मशीन द्वारा अंडरकट्स करने और सतहों को स्वतंत्र रूप से बनाने की क्षमता |
सीमित या विशेष टूलींग की आवश्यकता है |
इष्टतम उपकरण कोणों से सीधी पहुंच |
|
जटिल भागों पर चक्र का समय |
एकाधिक ऑप्स और हैंडलिंग के कारण लंबा |
अक्सर कुल मिलाकर 30-60% छोटा |
|
पहले {{0}कड़े सहनशीलता वाले काम पर उपज पास करें |
परिवर्तनीय, अक्सर 80-90 % |
आमतौर पर 95%+ जब प्रक्रिया स्थिर होती है |
|
के लिए सबसे उपयुक्त है |
सरल प्रिज्मीय भाग, उच्च-आयतन वाले फ़्लैट |
जटिल मिलिंग घटक, उच्च सहनशीलता वाले ऑटोमोटिव हिस्से |
अक्सर पूछे जाने वाले प्रश्न
प्रश्न: ऑटोमोटिव उद्योग में 5-अक्ष सीएनसी मशीनिंग का उपयोग किस लिए किया जाता है?
उत्तर: इसका उपयोग इंजन और ट्रांसमिशन हाउसिंग, टर्बो घटकों, ईवी मोटर संरचनाओं, हल्के एल्यूमीनियम निलंबन भागों, सेंसर ब्रैकेट और किसी भी अन्य जटिल मिलिंग घटकों के लिए किया जाता है, जिनके लिए एक ही सेटअप में मल्टी-{0}}फेस एक्सेस और सख्त ज्यामितीय सहनशीलता की आवश्यकता होती है।
प्रश्न: 5-अक्ष मशीनिंग सहनशीलता सटीकता में कैसे सुधार करती है?
ए: लगभग सभी मशीनिंग को एक क्लैंपिंग में पूरा करके, यह कई सेटअपों के साथ जमा होने वाली स्थानांतरण त्रुटियों को समाप्त करता है। विशेषताएँ मूल डेटाम से संदर्भित रहती हैं, इसलिए सही स्थिति और रूप सहनशीलता को लगातार बनाए रखना बहुत आसान हो जाता है।
प्रश्न: क्या 5-अक्ष मिलिंग 3-अक्ष से अधिक महंगी है?
उ: मशीन की प्रति घंटे की दर अधिक है, लेकिन कम सेटअप, कम स्क्रैप, कम लीड समय और कम माध्यमिक संचालन के कारण प्रति भाग की कुल लागत अक्सर कम होती है। जटिल ऑटोमोटिव भागों पर शुद्ध लागत लाभ आमतौर पर पहले कुछ उत्पादन बैचों में दिखाई देता है।
प्रश्न: जटिल मिलिंग घटकों से कौन से ऑटोमोटिव पार्ट्स को सबसे अधिक लाभ होता है?
उत्तर: फ्री {{0}फॉर्म सरफेस, अंडरकट्स, कंपाउंड एंगल्स, या मल्टीपल क्रिटिकल डेटाम्स - वाले हिस्से, विशेष रूप से ईवी मोटर हाउसिंग, टर्बोचार्जर घटक, इंटीग्रेटेड स्ट्रक्चरल ब्रैकेट और हल्के एल्यूमीनियम चेसिस टुकड़े।
प्रश्न: मैं ऑटोमोटिव पार्ट्स के लिए एक विश्वसनीय सीएनसी मिलिंग निर्माता कैसे ढूंढूं?
उ: IATF 16949 (या समतुल्य) प्रमाणन, एक स्पष्ट पांच{1}अक्ष मशीन सूची, समान कार्य पर प्रलेखित प्रक्रिया क्षमता, तेज़ प्रोटोटाइप टर्नअराउंड, और समय पर डिलीवरी का एक ठोस ट्रैक रिकॉर्ड देखें। अपने निकट के किसी हिस्से की हालिया क्षमता का उदाहरण मांगें।